هسته های بزرگ ترانسفورماتور قدرت باید به طور همزمان شار مغناطیسی را حمل کن...
بیشتر بخوانید
fa
جستجو
ارتباط با ما

مزایای محصول
طراحی فشرده - ردپای کوچک
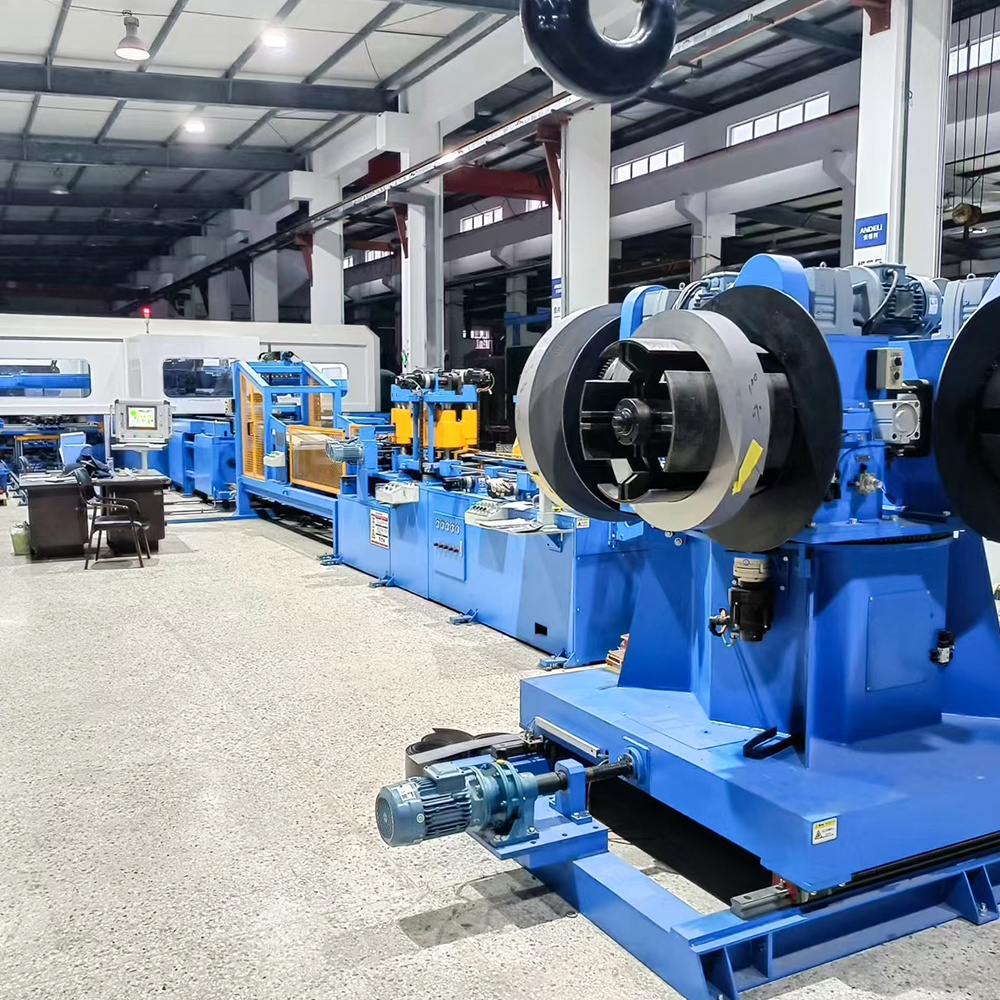
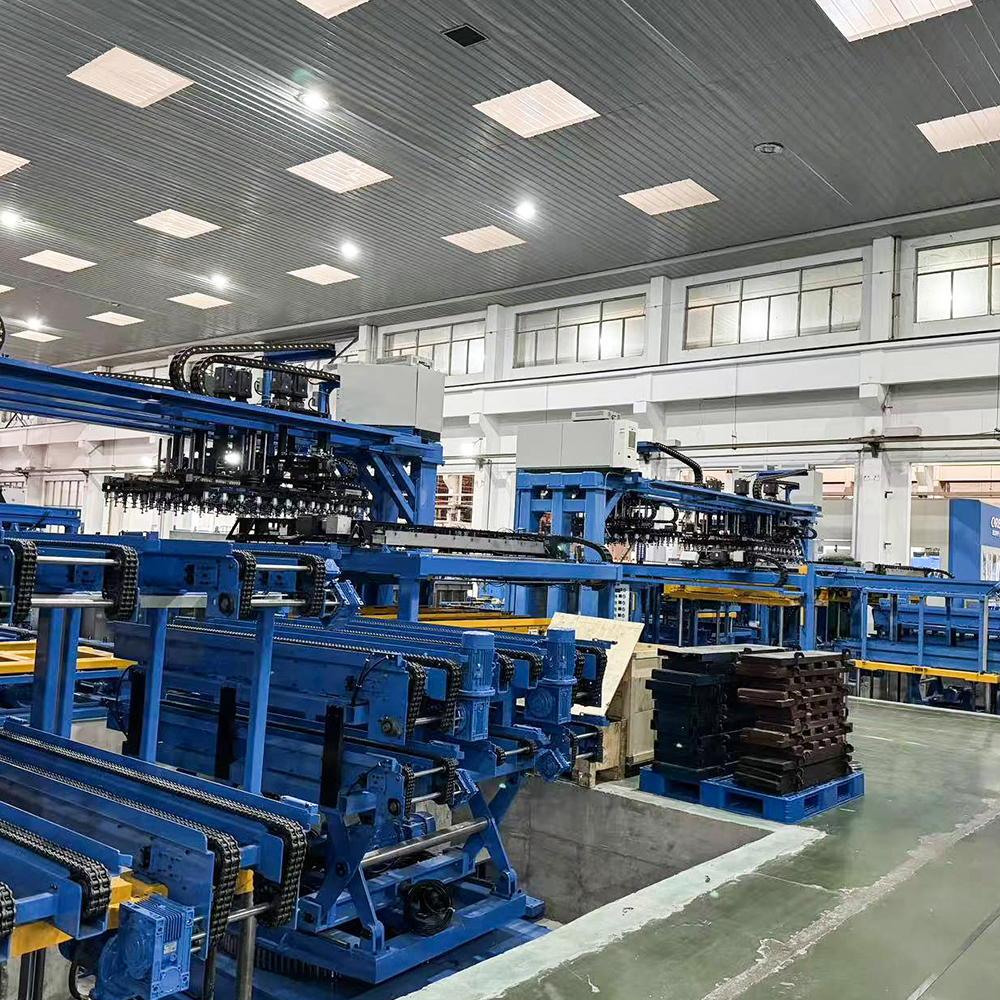
این دستگاه که برای نیازهای پردازش هستههای کوچک و متوسط بهینه شده است، نسبت به خطوط برشی با فرمت بزرگ، ردپای بسیار کوچکتری دارد، نیاز به فضای کف را کاهش میدهد و چیدمان کارخانه انعطافپذیر را برای تولیدکنندگان کوچک و متوسط ممکن میسازد.
کاملاً سروو محور - دقت و کارایی ترکیب شده است
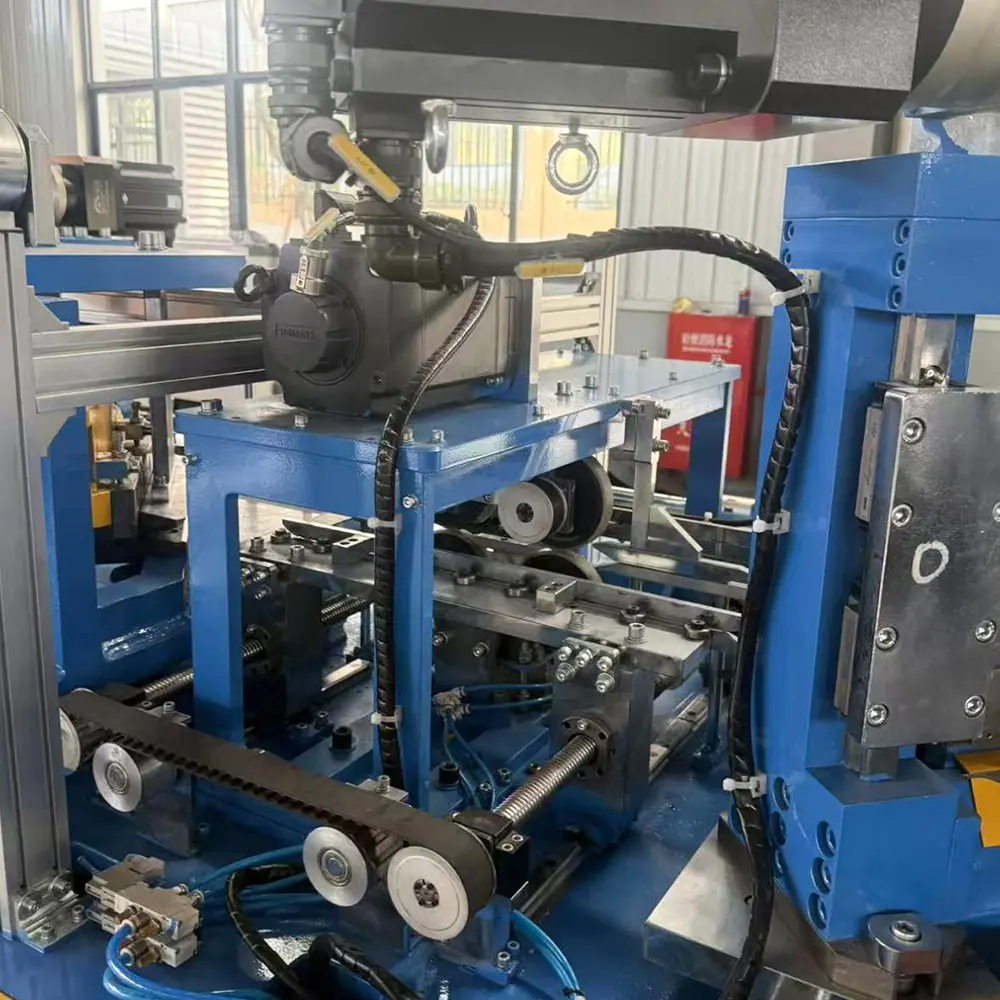
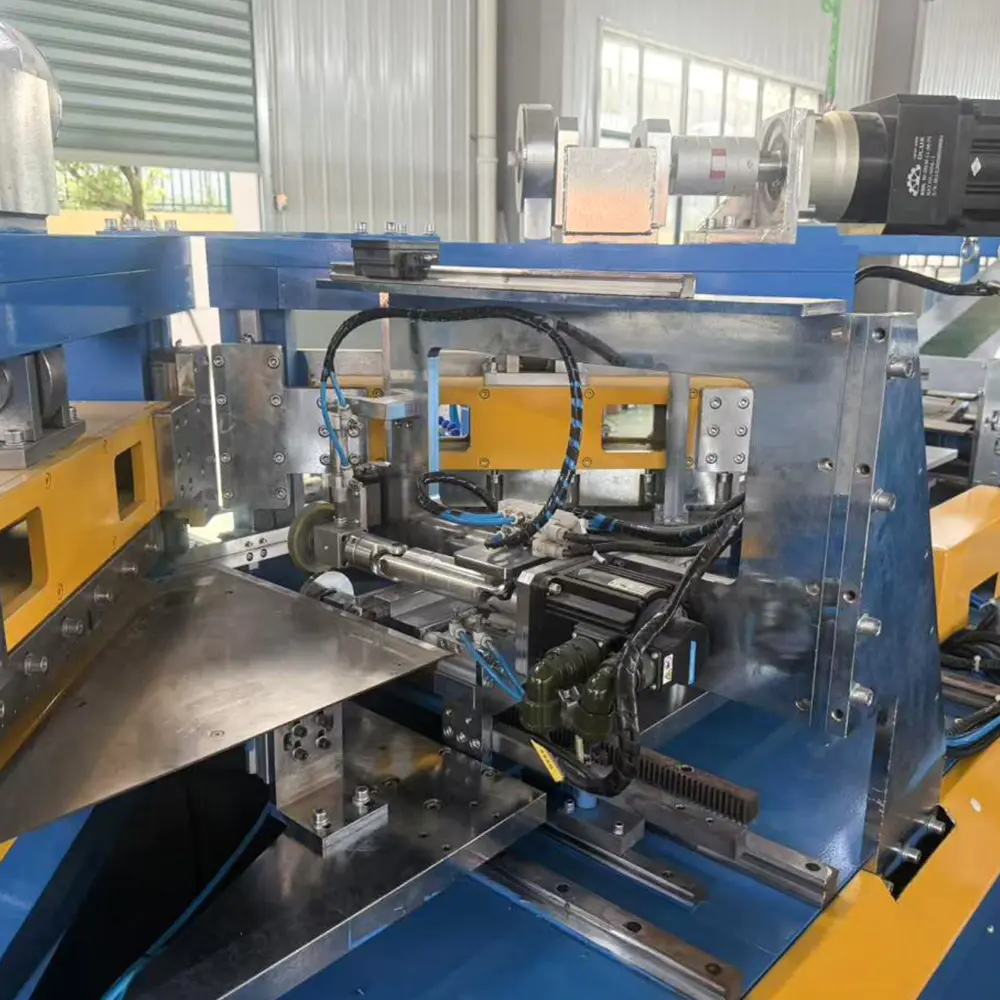
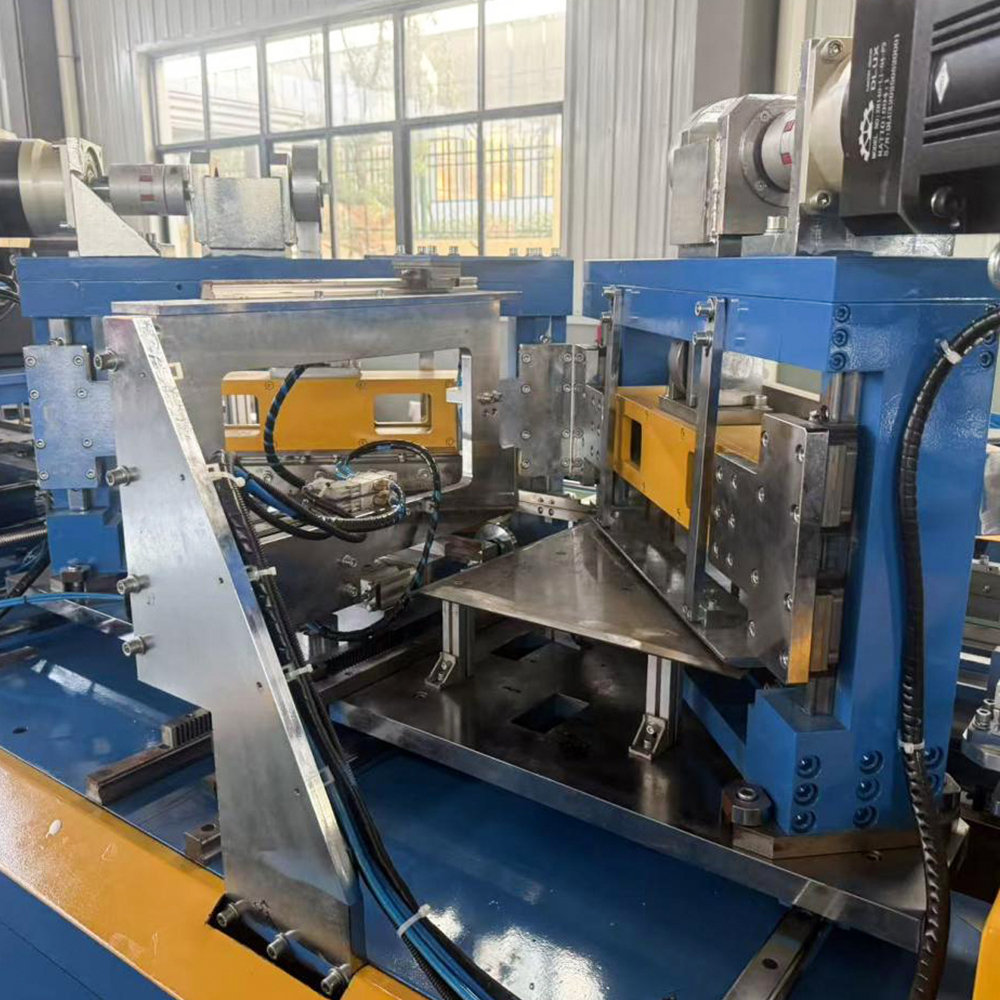
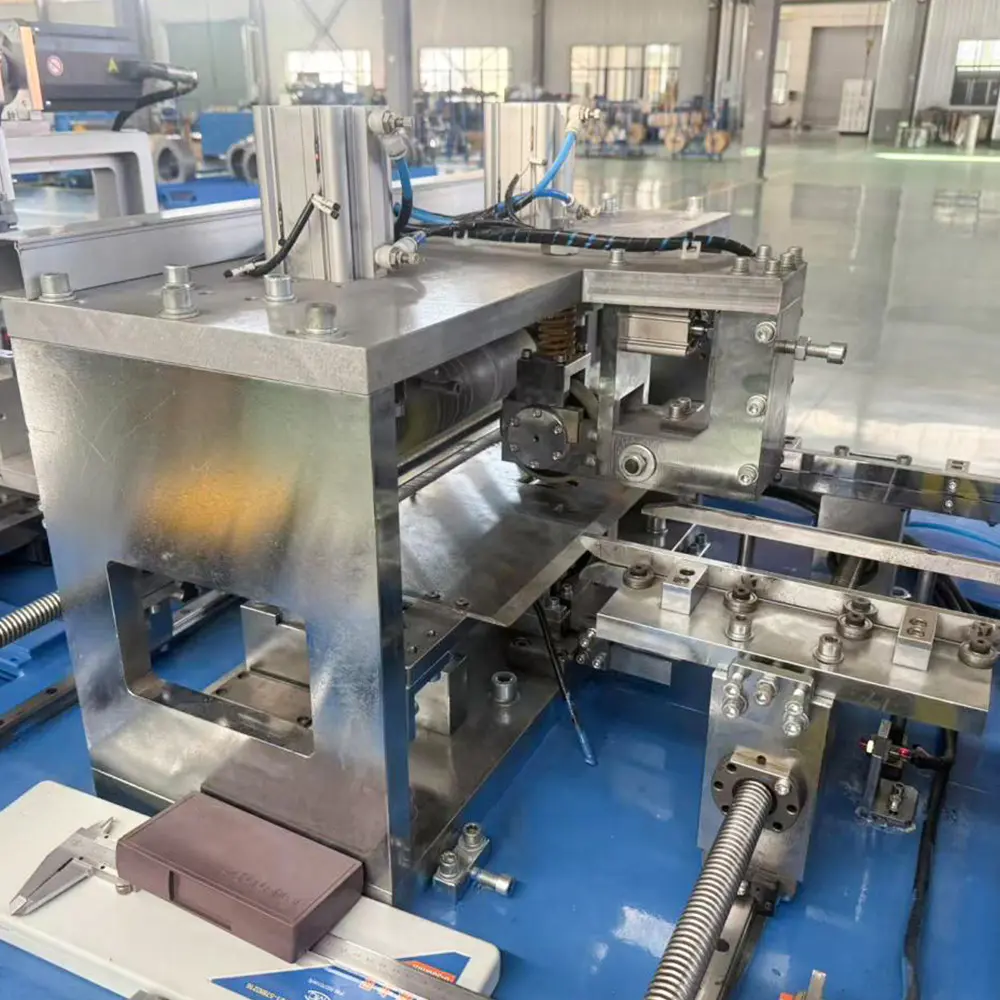
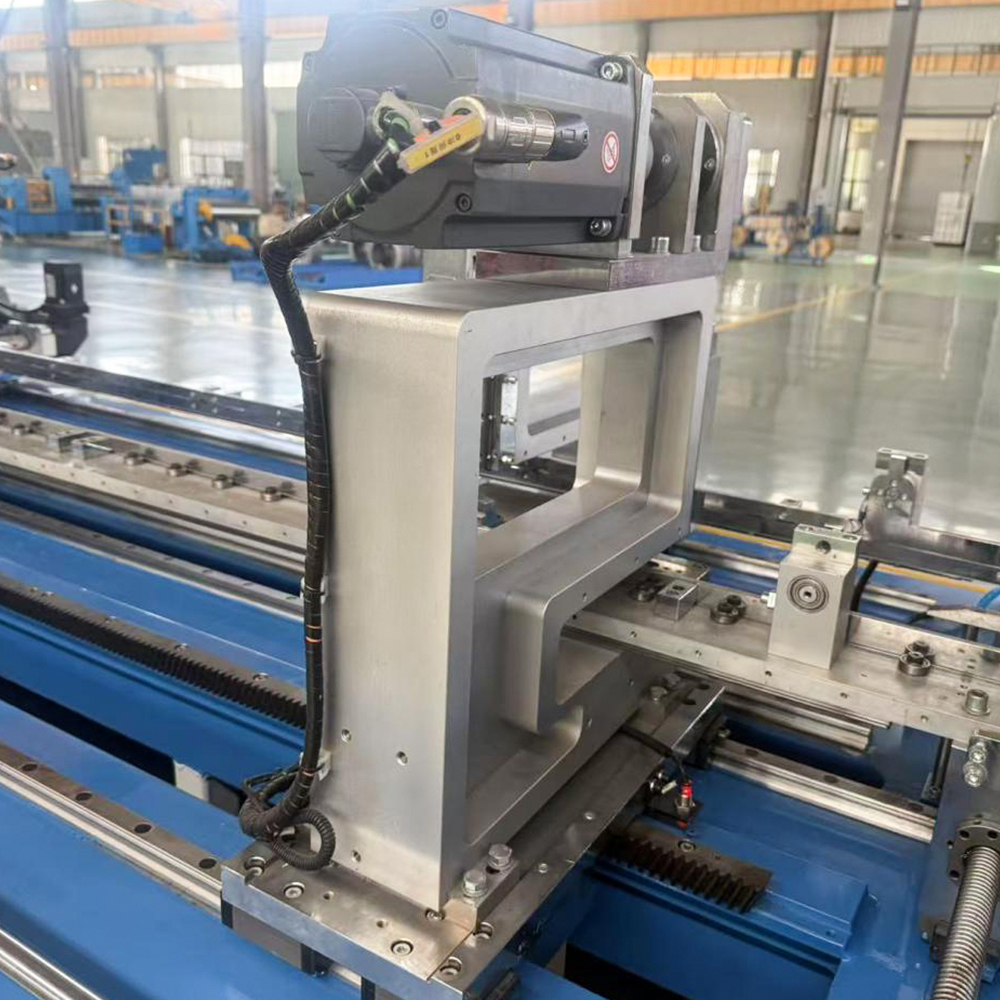
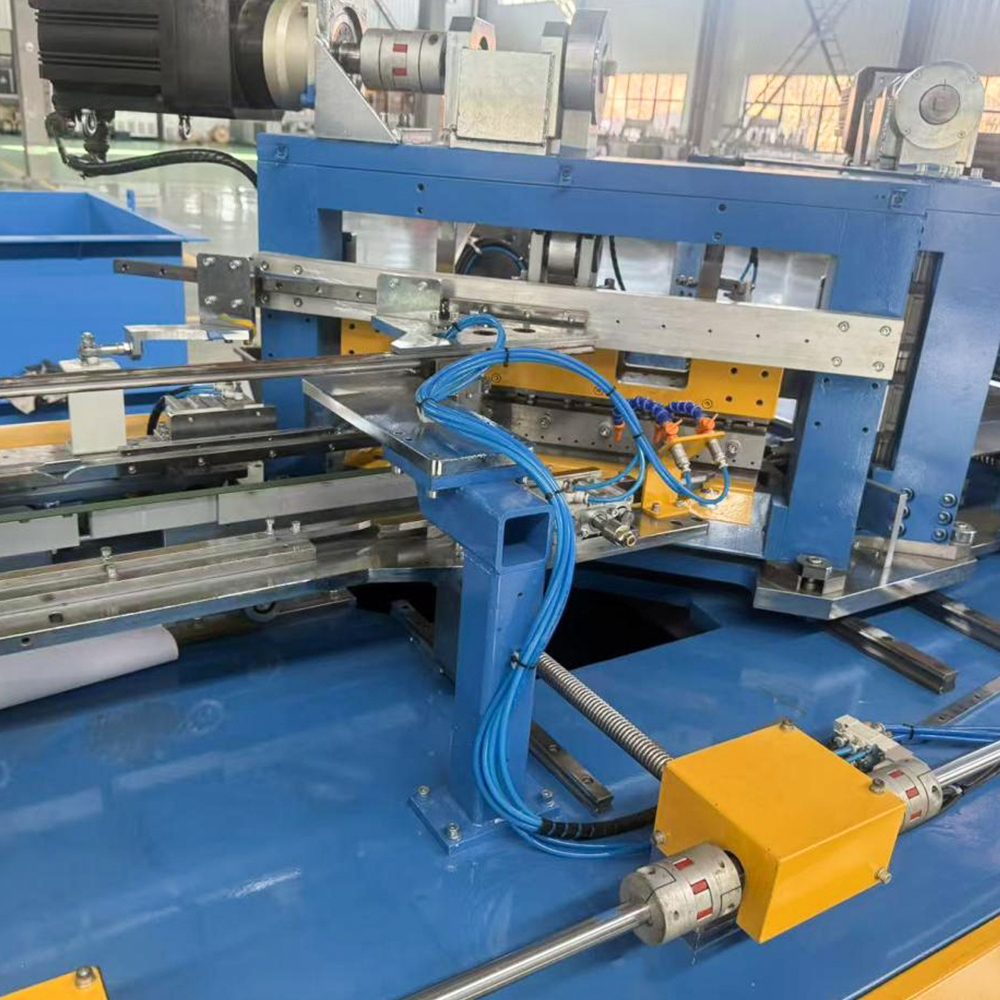
مکانیسم تغذیه از یک سیستم اندازهگیری طول دوگانه با حلقه بسته، رمزگذار خارجی سروو موتور استفاده میکند. ایستگاه های برش و پانچ نیز به همین ترتیب سروو رانده می شوند و دقت برش بالا را در کنار نرخ چرخه تولید بالا برای برآورده کردن نیازهای تولید دسته ای هسته های کوچک و متوسط تضمین می کنند.
دقت برش بالا - سازگاری عالی
دقت طول برش ± 0.2 میلیمتر در سرعت ثابت، دقت زاویهای ± 0.1 درجه و انحراف تصادفی زاویه چرخش اندام مرکزی ≤0.1 میلیمتر، سازگاری ابعادی ورق برجسته را تضمین میکند و ورودی مواد با کیفیت بالا را برای فرآیند انباشتگی بعدی فراهم میکند.
ابزار کاربید سیمانی - مقاوم در برابر سایش و بادوام
تیغه های برشی، قالب های V-Punch و قالب های سوراخ پانچ از کاربید سیمانی (کاربید تنگستن) تولید می شوند که عمر مفیدی بین 200000 تا 300000 ضربه در هر تیز کردن دارند و هزینه های تعمیر و نگهداری ابزار و زمان خرابی در طول تولید را کاهش می دهند.
بدون طراحی گودال بافر - هزینه نصب کم
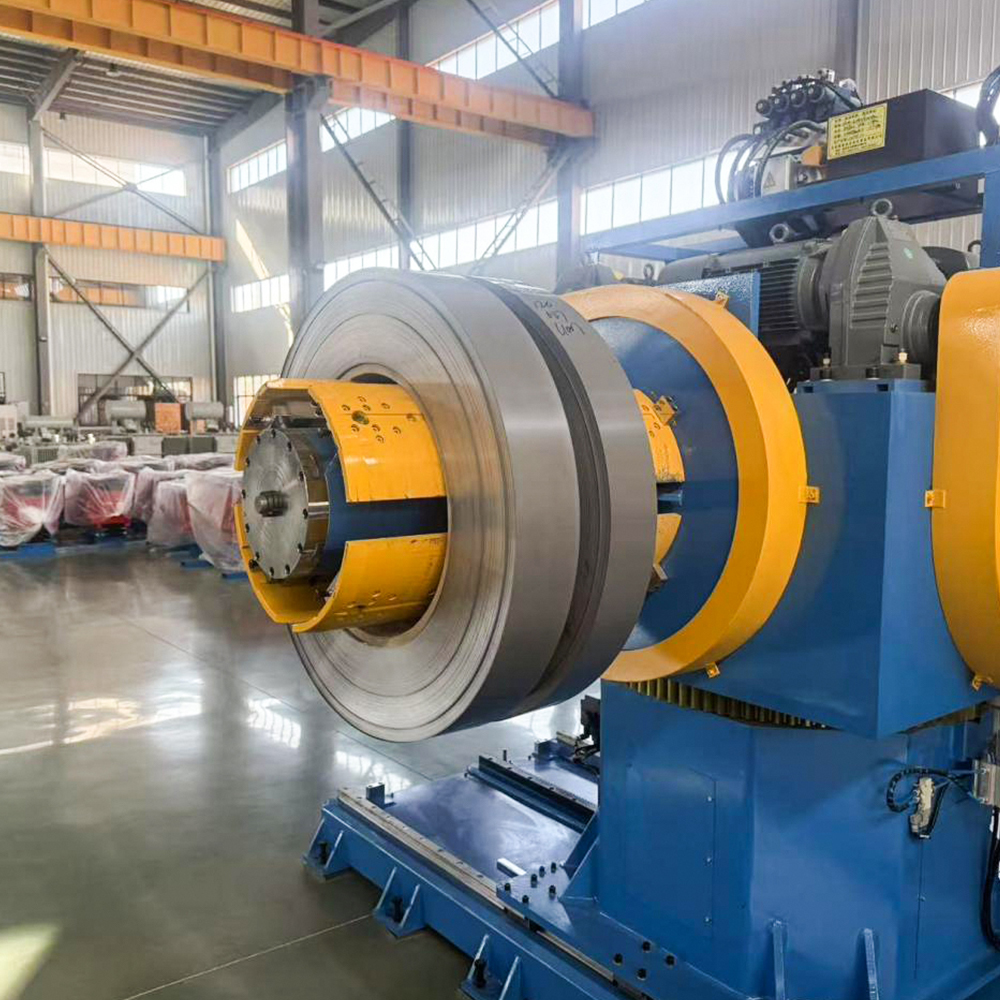
یک راه حل تخته بافر جایگزین گودال بافر سنتی می شود. سنسورهای فوتوالکتریک به طور خودکار سرعت تغذیه و باز کردن سیمپیچ را همگامسازی میکنند، کار فونداسیون را ساده میکنند و به طور موثر هزینههای سرمایهگذاری تجهیزات اولیه را کاهش میدهند.
عملیات ساده - یادگیری سریع
یک صفحه نمایش لمسی HMI با تنظیمات پارامترهای بصری به اپراتورها اجازه می دهد تا پس از آموزش مختصر مهارت پیدا کنند، مناسب برای تیم های تولید در تمام سطوح مهارت، و به شرکت ها کمک می کند هزینه های نیروی کار را کاهش دهند.
کاربردها
بازخورد
برنامه های کاربردی محصول
HJ-DZ-300 عمدتاً تولیدکنندگان ترانسفورماتورهای کوچک و متوسط را با سناریوهای کاربردی خاص زیر هدف قرار داده است:
پردازش ورق هسته ترانسفورماتور توزیع کوچک و متوسط: مناسب برای برش لایه های با عرض هسته 50 تا 300 میلی متر که نیازهای تولید هسته ترانسفورماتورهای توزیع کلاس 10 کیلوولت و ترانسفورماتورهای قدرت با ظرفیت کوچک تا متوسط را برآورده می کند.
تولید هسته ترانسفورماتور نوع خشک: به نیازهای تولید چندگانه و چند مشخصاتی هسته های ترانسفورماتور نوع خشک با اندازه کوچک و متوسط می پردازد. تجهیزات به سرعت و انعطاف پذیری بین انواع محصول جابجا می شوند.
ادغام خط انباشته در خط: می تواند با تجهیزات انباشته آفلاین سری LXD یا خطوط انباشته درون خطی کوچک برای تولید خودکار مداوم هسته های کوچک و متوسط جفت شود.
پردازش سفارشی دستهای کوچک چندگانه: برای پذیرش سفارشات پردازش ورق هسته ترانسفورماتور چند مدل و دستهای کوچک مناسب است. تنظیم انعطاف پذیر و سازگاری قوی نیازهای متنوع مشتری را برآورده می کند.
پیشنهادهای بیشتر
درباره ما
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. یک شرکت پیشرو و رقابتی در صنعت داخلی است که در زمینه تحقیق و توسعه، تولید و تامین محصولات پشتیبان اصلی برق تخصص دارد. سبد محصولات اصلی ما شامل هسته ترانسفورماتور، تجهیزات هوشمند چیدمان هسته ترانسفورماتور، دستگاه برش عرضی هسته، سیستمهای انبارداری هوشمند کارگاه و خطوط تولید لجستیک خودکار است. با بیش از ۴۶ متخصص فنی، این شرکت از دانش فنی قوی و سیستم تولید成熟 برخوردار است. ما چین خط برش فولاد سیلیکونی HJ-DZ-300 تامینکنندگان و خط برش فولاد سیلیکونی HJ-DZ-300 صادرکننده و شرکت، با تمرکز بر صنعت برق، به طور مداوم راهحلهای یکپارچه با کیفیت بالا، دقت بالا و هوشمند را برای مشتریان جهانی فراهم میکنیم.
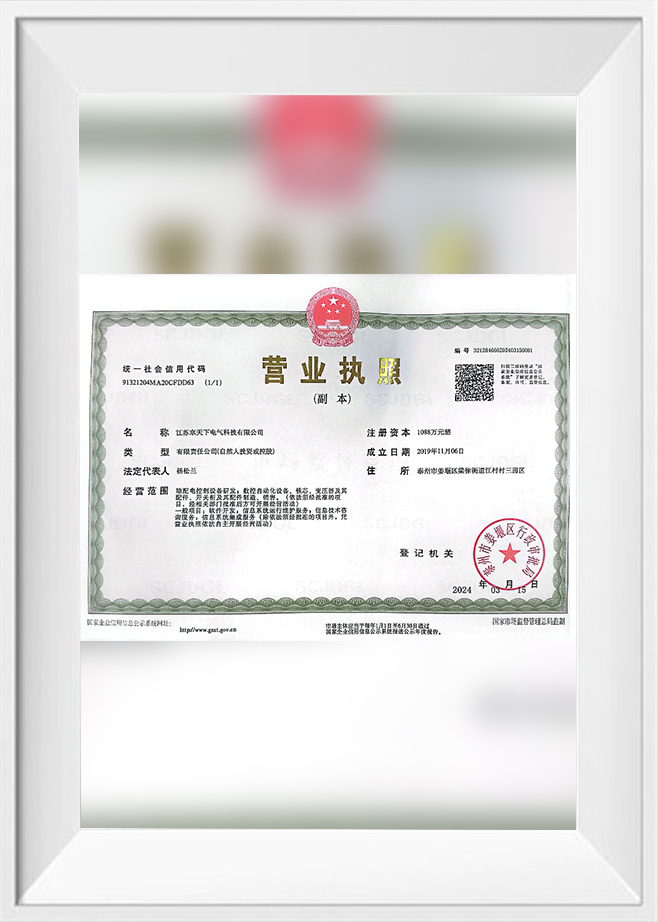
گواهی افتخار
اخبار
-
-
انتخاب بین ترانسفورماتور غوطه ور در روغن و ترانسفورماتور نوع خشک معمولاً ب...
بیشتر بخوانید -
امروزه تولیدکنندگان ترانسفورماتور با تقاضای فزاینده ای برای طرح های هسته س...
بیشتر بخوانید -
هسته های بزرگ ترانسفورماتور قدرت از هزاران لایه نازک فولادی سیلیکونی ساخته...
بیشتر بخوانید -
فولاد الکتریکی دانه گرا ستون فقرات تولید هسته ترانسفورماتور است و هیچ گرید...
بیشتر بخوانید -
هنگامی که یک سازنده ترانسفورماتور دو پیشنهاد برای یک هسته توزیع غوطهو...
بیشتر بخوانید
بازخورد پیام
خط برش فولاد سیلیکونی HJ-DZ-300 دانش صنعت
چرا کنترل فاصله و همپوشانی تیغه برای کیفیت برش HJ-DZ-300 مهم است؟
در ساخت دقیق لایهبندیهای هسته ترانسفورماتور، فرآیند برش مستقیماً عملکرد مغناطیسی، ضریب انباشتگی و دقت ابعادی هسته نهایی را تعیین میکند. در میان تمام پارامترهای قابل تنظیم روی یک خط برش فولاد سیلیکونی، فاصله تیغه و همپوشانی تیغه دو متغیر مهم هستند که خروجی با کیفیت بالا را از مواد رد شده جدا میکنند. برای خط برش فولاد سیلیکونی HJ-DZ-300 تسلط بر این تنظیمات صرفاً یک روال تعمیر و نگهداری نیست، بلکه سنگ بنای دستیابی به لمینیتهای ثابت، بدون سوراخ و پایداری ابعادی است. این مقاله به بررسی این موضوع میپردازد که چرا این پارامترها به کنترل دقیق نیاز دارند، چگونه با معماری سروو محور دستگاه تعامل دارند و تولیدکنندگان چه مزایای عملی از کالیبراسیون دقیق به دست میآورند.
1. مبنای فیزیکی برش: چرا پاکسازی و همپوشانی اهمیت دارند
برش یک فرآیند مبتنی بر شکستگی است، نه یک عمل برش. هنگامی که تیغه بالایی در برابر تیغه پایینی فرود می آید، ورق فولاد سیلیکونی را فرو می برد و باعث ایجاد ترک هایی می شود که از هر دو طرف پخش می شوند تا زمانی که به هم برسند. ترخیص تیغه - شکاف افقی بین تیغه های بالا و پایین - محل تلاقی این خطوط ترک را تعیین می کند. اگر فاصله بیش از حد بزرگ باشد، شکافها از یکدیگر دور میشوند و لبهای ناهموار و پاره شده با بریدگیهای مشخص و ناحیه شکستگی گسترده ایجاد میکنند. اگر فاصله بیش از حد کوچک باشد، تیغه ها فشار زیادی وارد می کنند، سایش را تسریع می کنند و گرما ایجاد می کنند که می تواند خواص مغناطیسی فولاد سیلیکونی دانه گرا را تغییر دهد.
همپوشانی تیغه ها برعکس، عمق نفوذ عمودی تیغه بالایی از لبه برش تیغه پایینی است. این پارامتر میزان مواد تحت فشار و کشش همزمان را کنترل می کند. همپوشانی ناکافی منجر به جداسازی ناقص، باقی ماندن زبانه ها یا آویزان شدن برش هایی می شود که به عملیات انباشته شدن بعدی آسیب می رساند. همپوشانی بیش از حد باعث افزایش اصطکاک و انحراف تیغه می شود و باعث ایجاد امواج لبه و ریزترک هایی می شود که ضریب انباشتگی لمینیت را کاهش می دهد. در خط برش فولاد سیلیکونی HJ-DZ-300 ، هر دو پارامتر باید در تلورانس های تنگ تنظیم شوند - معمولاً فاصله بین 5-8٪ ضخامت مواد و همپوشانی در 0.3-0.5 میلی متر برای فولاد سیلیکونی 0.23-0.35 میلی متر - برای دستیابی به ارتفاع سوراخ زیر 0.03 میلی متر طبق استانداردهای هسته ترانسفورماتور مورد نیاز است.
Jiangsu Jingtianxia Electric Technology Co., Ltd. این درک فیزیکی را در خط برش فولاد سیلیکونی HJ-DZ-300 با تجهیز آن به سیستم تنظیم شکاف تیغه دیجیتال. برخلاف تنظیمات دستی مبتنی بر شیم، این سیستم از گوههای مبتنی بر سروو استفاده میکند که به اپراتورها اجازه میدهد مقادیر فاصله/همپوشانی را برای درجههای مختلف مواد ذخیره و فراخوانی کنند. این ویژگی مستقیماً به تغییرپذیری ایجاد شده توسط تفاوت های دسته ای سیم پیچ می پردازد و اطمینان می دهد که تجهیزات برش فولاد سیلیکونی دقت قابل تکرار را در طول دوره های تولید حفظ می کند.
2. طبقه بندی عوامل کیفیت برش در HJ-DZ-300
برای درک سیستماتیک اینکه چرا کنترل تیغه حیاتی است، میتوانیم ویژگیهای کیفیت برش را به سه دسته به هم پیوسته تقسیم کنیم: هندسه لبه، پایداری ابعادی و یکپارچگی مواد. هر دسته به طور متفاوتی به تنظیمات ترخیص و همپوشانی واکنش نشان می دهد و هر کدام به طور مستقیم بر عملکرد هسته ترانسفورماتور نهایی تأثیر می گذارد.
2.1 هندسه لبه: ارتفاع سوراخ و چرخش
هندسه لبه بارزترین شاخص کیفیت برش است. برزها - برآمدگی های برآمده و تیز در امتداد لبه بریده - عمدتاً با فاصله تیغه کنترل می شوند. در خط برش فولاد سیلیکونی HJ-DZ-300 سیستم کنترل حرکت زیمنس موقعیت تیغه را در زمان واقعی نظارت می کند و انبساط حرارتی را در حین کار مداوم جبران می کند. هنگامی که فاصله برای یک ضخامت ماده خاص (به عنوان مثال 0.27 میلی متر) بهینه می شود، صفحات شکست کاملاً در یک راستا قرار می گیرند و یک شکست تمیز با حداقل واژگونی ایجاد می کنند ( فرورفتگی گرد در لبه بالایی). فاصله بیش از حد باعث افزایش عمق چرخش می شود که سطح مقطع مغناطیسی موثر را کاهش می دهد و تلفات جریان گردابی را در هسته مونتاژ شده افزایش می دهد.
Jiangsu Jingtianxia Electric Technology Co., Ltd. یک روش کالیبراسیون اختصاصی برای سیستم برش HJ-DZ-300 با استفاده از نوارهای تست از هر سیم پیچ جدید برای بررسی کیفیت لبه قبل از تولید کامل. این روش، که در HMI ماشین ثبت شده است، اپراتورها را از طریق یک تنظیم گام به گام فاصله بر اساس ارتفاع حفره اندازهگیری شده راهنمایی میکند و تضمین میکند که هندسه لبه در محدوده تحمل ISO 9013:2017 باقی میماند، حتی در هنگام پردازش درجههای نفوذپذیری بالا مانند 23ZH85.
2.2 ثبات ابعادی: دقت طول و مربع
در حالی که بسیاری تصور می کنند که دقت طول فقط به سروو غلتک تغذیه بستگی دارد، همپوشانی تیغه ها به طور غیرمستقیم بر ثبات ابعادی تأثیر می گذارد. وقتی همپوشانی بیش از حد بالا تنظیم شود، تیغه بالایی در حین نفوذ کمی منحرف می شود و برشی مخروطی ایجاد می کند که از خط برش برنامه ریزی شده منحرف می شود. این اثر در نوارهای باریک تر (زیر عرض 50 میلی متر)، که در آن انحراف تیغه درصد قابل توجهی از عرض نوار می شود، تقویت می شود. این خط برش فولاد سیلیکونی HJ-DZ-300 این امر را از طریق طراحی سفت و سخت قاب C و راهنماهای خطی از پیش بارگذاری شده کاهش می دهد، اما همپوشانی باید همچنان برای مطابقت با قدرت تسلیم مواد کالیبره شود. به عنوان مثال، فولادهای بسیار دانه گرا با سختی بالاتر برای جلوگیری از انحراف تیغه به همپوشانی کمی نیاز دارند، در حالی که فولادهای غیر جهت دار با درجه پایین تر می توانند نفوذ عمیق تری را تحمل کنند.
علاوه بر این، دستگاه معماری کاملاً سروو محور ادغام برش با عملیات پانچ ( سوراخ پانچ و پانچ V) در یک پاس. هر گونه خطای ابعادی ناشی از همپوشانی نامناسب به ویژگیهای پانچ منتشر میشود، سوراخهای انباشته را نادرست میسازد و بر روی مونتاژ هسته تأثیر میگذارد. کنترل همپوشانی دیجیتال بر روی خط برش HJ-DZ-300 به اپراتورها اجازه می دهد تا مقادیر همپوشانی را با وضوح 0.01 میلی متر تنظیم کنند، که برای حفظ تلورانس طول 0.05 ± میلی متر مورد نیاز برای هسته های ترانسفورماتور توزیع با راندمان بالا حیاتی است.
2.3 یکپارچگی مواد: تنش، پوشش، و خواص مغناطیسی
فولاد سیلیکونی با یک لایه عایق (معمولاً پوشش C-5 یا C-6) پوشش داده می شود تا تلفات جریان گردابی بین لایه ای را به حداقل برساند. فاصله یا همپوشانی بیش از حد تیغه باعث ایجاد تنش برشی اضافی می شود که می تواند این پوشش را در امتداد لبه برش لایه لایه کند یا خرد کند. حتی اگر فرزها در مرحله بعدی سوراخزدایی برداشته شوند، تنش مواد اساسی باقی میماند. این خط برش فولاد سیلیکونی HJ-DZ-300 این خطر را با به کارگیری a توالی برشی کم صدا و ضربه کم که از پروفایل های شتاب کنترل شده برای رام استفاده می کند. این توالی، همراه با همپوشانی بهینه، تضمین میکند که ناحیه تغییر شکل پلاستیک بیش از 0.5 میلیمتر از لبه برش امتداد نداشته باشد و جهت دانه و چسبندگی پوشش را در ناحیه فعال هسته حفظ کند.
Jiangsu Jingtianxia Electric Technology Co., Ltd. این رویکرد را از طریق آزمایش گسترده روی فولاد 0.30 میلی متری M4 تأیید کرده است و نشان می دهد که تنظیمات مناسب تیغه در مقایسه با خطوط ضعیف تنظیم شده، تخریب هسته را تا 8 درصد کاهش می دهد. این مزیت عملکرد بهویژه برای تولیدکنندگانی که هستههایی را برای ترانسفورماتورهای با راندمان برتر تولید میکنند، ارزشمند است، جایی که هر وات کاهش تلفات به صرفهجویی محسوس انرژی در طول چرخه عمر محصول تبدیل میشود.
| ویژگی کیفیت | کنترل شده توسط | تاثیر تنظیم نادرست | راه حل HJ-DZ-300 |
| ارتفاع گود | ترخیص (اولیه) | افزایش جریان گردابی؛ انباشتن شکاف ها | نظارت بر زمان واقعی تنظیم سروو گوه دیجیتال |
| عمق واژگونی | همپوشانی پاکسازی | کاهش سطح مقطع مغناطیسی | پروفایل های مواد از پیش تعیین شده ذخیره شده در HMI |
| تحمل طول | همپوشانی (غیر مستقیم از طریق انحراف) | ناهمترازی انباشته هسته | راهنماهای خطی از پیش بارگذاری شده با قاب C صلب |
| یکپارچگی پوشش | هر دو (توزیع استرس) | خرابی عایق؛ تلفات هسته ای بالاتر | همپوشانی بهینه توالی برشی با ضربه کم |
جدول بالا نحوه ارتباط هر عامل کیفیت با پارامترهای تیغه و اقدامات مهندسی مربوطه را که در خط برش فولاد سیلیکونی HJ-DZ-300 . این رویکرد سیستماتیک به اپراتورها اجازه می دهد تا تنظیمات را بر اساس بحرانی ترین حالت نقص برای یک سفارش معین اولویت بندی کنند.
3. استراتژی کنترل عملی و مزایای عملیاتی
اجرای ترخیص موثر تیغه و کنترل همپوشانی بر روی خط برش فولاد سیلیکونی HJ-DZ-300 از یک گردش کار ساختاریافته پیروی می کند که اعتبار سنجی از پیش تنظیم، نظارت در فرآیند و جبران تطبیقی را ترکیب می کند. در زیر روش گام به گام توصیه شده است که شرکت فناوری برق جیانگ سو جینگتیانکسیا به همه مشتریان آموزش می دهد تا در طول راه اندازی دستگاه و تعمیر و نگهداری هفتگی انجام دهند.
- صلاحیت مواد - ضخامت و سختی واقعی هر دسته سیم پیچ جدید را با استفاده از ضخامت سنج داخلی اندازه گیری کنید. این مقادیر را در پانل کنترل وارد کنید تا به طور خودکار فاصله توصیه شده (5-8٪ ضخامت) و مقدار پایه همپوشانی را دوباره محاسبه کنید.
- تأیید اعتبار برش آزمایشی - 10-15 نوار تست را در تنظیمات محاسبه شده اجرا کنید. ارتفاع سوراخ را با یک میکرومتر دیجیتال اندازه گیری کنید و عمق واژگونی را با استفاده از یک مقایسه کننده نوری بررسی کنید. فاصله را با افزایش 0.005 میلی متر تنظیم کنید تا ارتفاع سوراخ زیر 0.03 میلی متر تثبیت شود.
- تنظیم همپوشانی پویا - همپوشانی را از مقدار پایه به تدریج افزایش دهید تا لبه برش یک ناحیه برشی یکنواخت (تقریباً 1/3 ضخامت ماده) را نشان دهد. اگر امواج لبه ظاهر شد، همپوشانی را 0.02 میلی متر کاهش دهید و دقت طول را در دستگاه اندازه گیری مختصات بررسی کنید.
- دستور پخت بهینه شده را ذخیره کنید – مقادیر خالی و همپوشانی نهایی را در پایگاه داده دستور العمل های دستگاه تحت درجه و ضخامت مواد خاص ذخیره کنید. این امکان فراخوانی فوری برای اجراهای آینده را فراهم می کند و تاخیرهای آزمون و خطا را حذف می کند.
- تأیید مجدد دوره ای - هر 8 ساعت تولید یا پس از 5000 چرخه برشی، یک نوار تست سریع برای تشخیص سایش تیغه اجرا کنید. از ویژگی جبران سایش خودکار استفاده کنید که فاصله را به تدریج برای حفظ کیفیت لبه ثابت تنظیم می کند.
تولیدکنندگانی که این استراتژی کنترل را اتخاذ می کنند، چندین مزیت قابل سنجش را گزارش می کنند. اول، نرخ ضایعات ناشی از عیوب لبه از 3-5٪ معمولی به زیر 0.8٪ کاهش می یابد، که به طور مستقیم بازده مواد را بهبود می بخشد - یک عامل مهم با توجه به هزینه بالای فولاد سیلیکونی دانه محور. دوم، عمر تیغه تقریباً 40٪ افزایش می یابد زیرا همپوشانی بهینه بارهای ضربه و سایش ناهموار را کاهش می دهد. سوم، ضریب انباشته هسته با 0.5 تا 1.0 درصد بهبود می یابد، که به حجم هسته کوچکتر برای همان رتبه VA یا بازده بالاتر برای همان ردپای ترجمه می شود. این مزایا به طور مداوم در سکوی برشی HJ-DZ-300 ، آن را به انتخابی ارجح برای تولیدکنندگانی تبدیل می کند که نمی توانند زمان توقف برای تیز کردن مجدد تیغه ها را بپردازند.
Jiangsu Jingtianxia Electric Technology Co. Ltd. از این مزایای عملیاتی با یک بسته جامع پس از فروش پشتیبانی می کند که شامل دسترسی تشخیصی از راه دور به کنترلر زیمنس است و به تکنسین های خبره امکان می دهد تا پارامترهای تیغه را حتی در ساعات غیر شیفتی تنظیم کنند. این سطح پشتیبانی، همراه با استحکام مکانیکی ذاتی دستگاه، تضمین می کند که خط برش فولاد سیلیکونی HJ-DZ-300 عملکرد ثابتی را در سناریوهای مختلف تولید ارائه میدهد - از هستههای نمونه اولیه دستهای کوچک تا اجراهای با حجم بالا از لایههای استاندارد E-I.
-
موبایل
86-18351152766
-
ایمیل
479279940@qq.com
-
آدرس
پارک شماره 3، روستای جیانگ کون، شهر لیانگسو، منطقه جیانگیان، شهر تایژو، استان جیانگ سو، چین


کپیرایت © Jiangsu Jingtianxia Electric Technology Co., Ltd. کلیه حقوق محفوظ است. خط برش فولاد سیلیکونی HJ-DZ-300 تامینکننده