
چرا تیغه های برشی کاربید برای پردازش فولاد GO با سیلیکون بالا ضروری هستند؟
فولاد الکتریکی دانه گرا ستون فقرات تولید هسته ترانسفورماتور است و هیچ گریدی بیشتر از فولاد با سیلیکون بالا نیاز ندارد. خواص مغناطیسی برتر آن قیمت دارد: همان محتوای سیلیکونی که تلفات هسته را کاهش می دهد، ماده را ساینده، سخت و برش سخت می کند. تیغه های برش کاربید دقیقاً به همین دلیل به استاندارد صنعتی تبدیل شده اند. آنها مقاومت در برابر سایش، پایداری لبه و دقت برش مورد نیاز فولاد دانهدار سیلیکونی بالا را فراهم میکنند و از کیفیت محصول و اقتصاد تولید محافظت میکنند.
آشنایی با فولاد با سیلیکون بالا
فولاد دانه گرا با سیلیکون بالا، همچنین به عنوان فولاد الکتریکی دانه گرا شناخته می شود، معمولاً حاوی 2.9٪ تا 3.5٪ وزنی سیلیکون است. افزودن سیلیکون مقاومت الکتریکی را افزایش می دهد که به طور قابل توجهی تلفات جریان گردابی در هسته ترانسفورماتور را کاهش می دهد. یک فرآیند نورد و بازپخت کنترلشده، بافت Goss را ایجاد میکند و دانههای کریستال را در جهت غلتش برای بهینهسازی رسانش شار مغناطیسی تراز میکند.
سازندگان ترانسفورماتور برای ساخت هسته هایی که تلفات بدون بار را به حداقل می رساند و در چگالی شار بالا به طور قابل اعتمادی کار می کند، به این ماده متکی هستند. این به طور گسترده در ترانسفورماتورهای قدرت، ترانسفورماتورهای توزیع و استاتورهای ژنراتور بزرگ استفاده می شود، جایی که بازده مغناطیسی مستقیماً به صرفه جویی در عملیات تبدیل می شود. با این حال، همان ویژگیهای متالورژیکی که این فولاد را از نظر مغناطیسی کارآمد میکند، چالشهای جدی برای ابزارهای برش ایجاد میکند.
مبادله: محتوای سیلیکون بالاتر عملکرد مغناطیسی را بهبود می بخشد اما سختی و شکنندگی را افزایش می دهد و برش فولاد را به طور قابل توجهی سخت تر از فولاد کم کربن معمولی می کند.
چرا تیغه های استاندارد با فولاد سیلیکونی مبارزه می کنند؟
تیغه های برش معمولی، که معمولاً از فولاد پرسرعت یا فولاد ابزار ساخته می شوند، به سرعت در هنگام پردازش فولاد با سیلیکون بالا سایش می کنند. سه عامل تسریع تخریب تیغه:
- پوشش اکسید ساینده: پوشش عایق اعمال شده بر روی سطح فولادی بسیار ساینده است و مانند کاغذ سنباده روی لبه تیغه عمل می کند.
- سخت کاری: فرآیند برش به خودی خود ناحیه برش را سخت می کند و برش های بعدی را به تدریج دشوارتر می کند.
- سختی مواد بالا: با مقادیر سختی بسیار بالاتر از فولاد کربنی معمولی، فولاد سیلیکونی باعث گرد شدن سریعتر لبه و ریزتراشه می شود.
از آنجایی که تیغه مات می شود، نمی تواند به طور تمیز مواد را بشکند. درعوض، ورقه را کشیده و سپس پاره می کند و در امتداد لبه بریده، سوراخ های مشخصی ایجاد می کند. اینجاست که تیغه های برش کاربید اقتصاد و کیفیت کل فرآیند را تغییر می دهد.
| فاکتور عملکرد | تیغه فولادی پرسرعت | تیغه برش کاربید |
|---|---|---|
| سختی | 63 تا 67 HRC | 85 تا 94 HRA |
| مقاومت در برابر سایش | متوسط | عالی |
| پایداری لبه | منصفانه | برتر |
| فاصله سنگ زنی مجدد | کوتاه | 3 تا 5 برابر طولانی تر |
| کنترل سوراخ | به سرعت تنزل می یابد | سازگار |
مزایای اصلی تیغه های برش کاربید
تیغه های کاربید تنگستن سختی شدید را با چقرمگی کافی برای تحمل نیروهای برشی با ضربه بالا ترکیب می کنند. ماتریس کاربید سیمانی چندین مزیت خاص را برای پردازش فولاد با دانه سیلیکون بالا ارائه می دهد:
- عمر مفید بین ریگرندها افزایش یافته است
- هندسه لبه ثابت در طول دوره های تولید طولانی
- شکستگی را با حداقل سوراخ و ریز ترک تمیز کنید
- سرعت برشی بالاتر بدون تولید گرمای بیش از حد
برخلاف فولاد ابزار که در دماهای بالا نرم می شود، کاربید سختی خود را تحت بارهای حرارتی و مکانیکی سخت حفظ می کند. اگرچه هزینه خرید اولیه یک تیغه کاربید از تیغه فولادی با سرعت بالا بیشتر است، اما هزینه هر برش به طور قابل توجهی کمتر است. تغییرات کمتر تیغه به معنای زمان خرابی کمتر، ضایعات کمتر و هزینه کمتر نیروی کار برای تعویض ابزار است.
چگونه کیفیت برش بر عملکرد هسته ترانسفورماتور تأثیر می گذارد
ارتفاع سوراخ و کیفیت لبه به طور مستقیم تعیین می کند که آیا یک هسته ترانسفورماتور به اهداف تلفات مغناطیسی خود پاسخ می دهد یا خیر. فرزهای بیش از حد باعث ایجاد تماس الکتریکی بین لایه های مجاور می شود و به جریان های بین لایه ای اجازه می دهد تا جریان داشته باشند و تلفات جریان گردابی را افزایش دهند. تیغه های کاربید یک صفحه برشی تمیز و مربعی ایجاد می کنند و ارتفاع سوراخ ها را زیر آستانه های قابل قبول نگه می دارند و عایق بین لایه ها را حفظ می کنند.
ورق های برش دقیق ضریب انباشتگی را نیز بهبود می بخشد. لبههای صاف و صاف به لایههای لایهای اجازه میدهند تا محکم روی هم بنشینند، سطح مقطع موثر هسته را افزایش داده و تعداد صفحات مورد نیاز برای رسیدن به مقطع شار هدف را کاهش میدهد.
 خط تولید انباشته هسته ترانسفورماتور خطی خودکار ZXD-440 این خط مستقیماً به خط برش عرضی متصل می شود و امکان برش و انباشته شدن همزمان بدون جابجایی دستی را فراهم می کند. این دقت ابعادی ثابت را در بین لایهها تضمین میکند، که برای عملیات انباشته خودکار پایین دست بسیار مهم است. مشاهده محصول →
تجهیزات پایین دست، مانند خطوط انباشته خودکار هسته، به سازگاری ابعادی ورق های ورودی بستگی دارد. تیغهای که حتی چند میکرون جابهجا میشود، خطاهای انباشتگی پیشروندهای ایجاد میکند که در هزاران لایه لایهای چند برابر میشود.
تیغه های کاربید در خطوط برش به طول از فولاد سیلیکونی مدرن
پردازش معاصر فولاد سیلیکونی متکی بر خطوط با سرعت بالا برش به طول است که باز کردن، تسطیح، برش و انباشته شدن را در یک جریان پیوسته یکپارچه می کند. این خطوط با توان عملیاتی بالا کار می کنند و هر گونه تغییر تیغه باعث خرابی می شود. تیغه های برش کاربید توقف های تعمیر و نگهداری را کاهش می دهند و دقت را ثابت نگه می دارند که آنها را برای محیط های تولید خودکار ضروری می کند.
تولیدکنندگانی مانند Jiangsu Jingtianxia Electric Technology، ارائه دهنده خطوط برش به طول فولاد سیلیکونی ، ایستگاه های برشی خود را با توجه به قابلیت های ابزار کاربید طراحی کنند. برای مثال، خط برش به طول فولاد سیلیکونی HJDZ440، برای حفظ تحمل ابعادی محکم در طول دستههای طولانی، دقیقاً شرایط کاری که در آن تیغههای کاربید برتری دارند، مهندسی شده است.
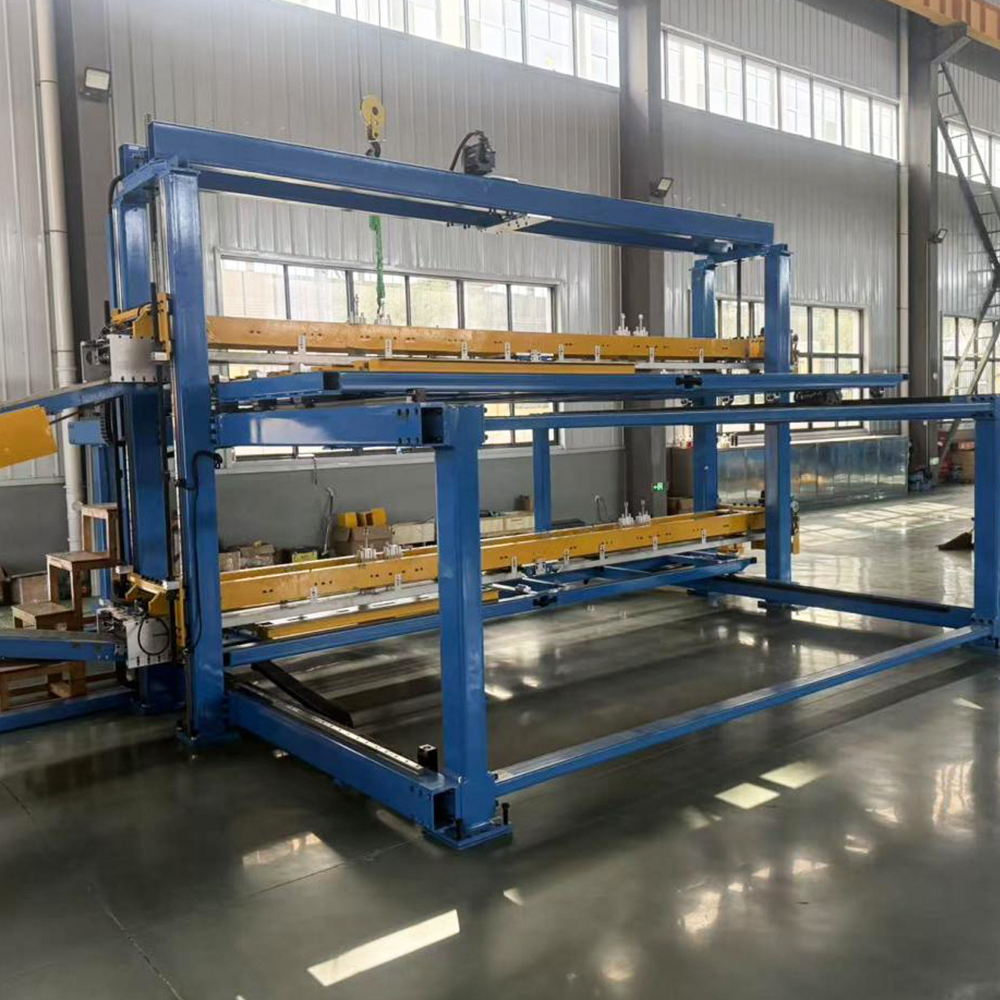 خط برش به طول فولاد سیلیکونی HJ-DZ-440 خط برش با دقت بالا با کنترل سروو زیمنس و ابزار کاربید، دستیابی به دقت برش ± 0.2 میلی متر. هم پشتهبندی آفلاین و هم درون خطی را پشتیبانی میکند، و برای تولید طولانیمدت که کیفیت لبه و تکرارپذیری ضروری است، مناسب است. مشاهده محصول →
برای عملیات با عرض نوار باریکتر یا محدوده گیج سبک تر، خط برش فولاد سیلیکونی HJDZ300 همان تاکید را بر کیفیت لبه و تکرارپذیری ارائه می دهد، و دوباره برای ارائه نتایج ثابت به تیغه های برش کاربید تکیه می کند.
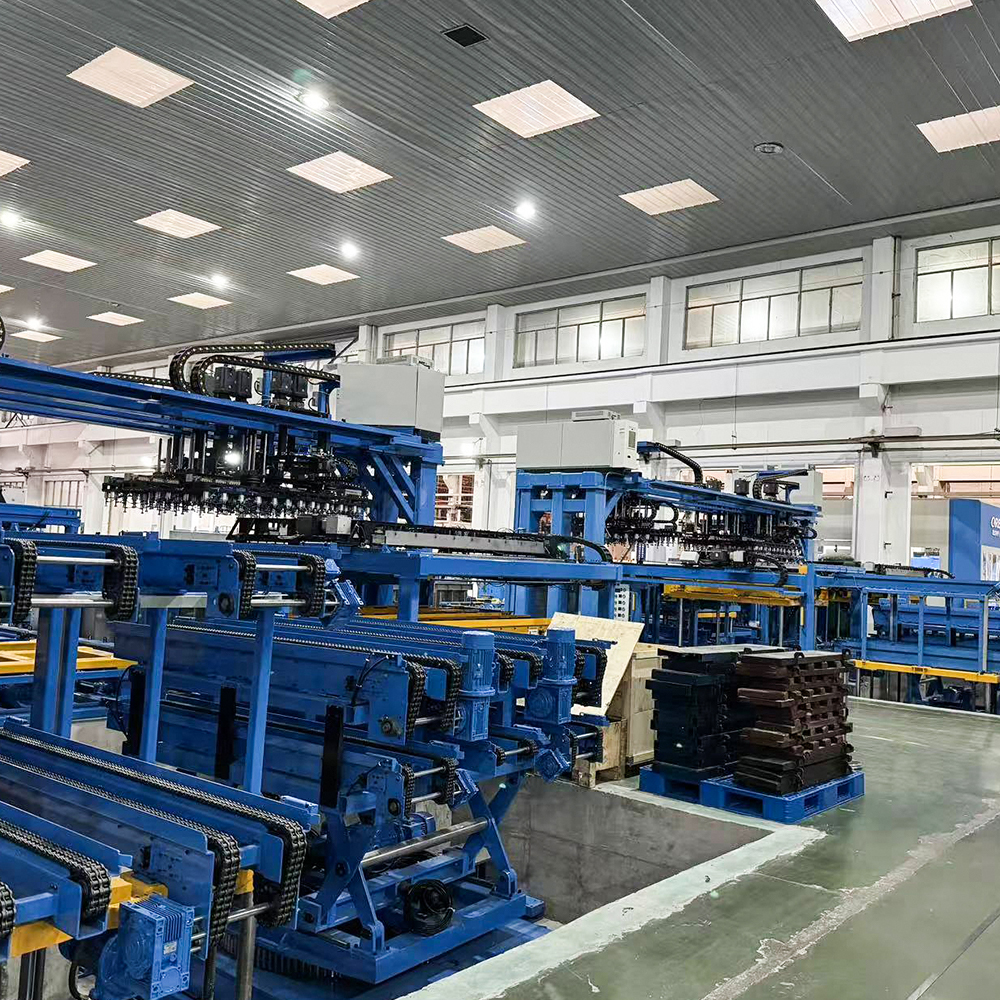 خط برش فولاد سیلیکونی HJ-DZ-300 خط برش فشرده برای تولید کنندگان ترانسفورماتورهای کوچک و متوسط طراحی شده است، عرض پردازش تا 300 میلی متر. دقتی مشابه مدلهای بزرگتر، با دقت سروو رانده و نویز کم، ایدهآل برای تولید چندگانه و دستهای کوچک است. مشاهده محصول →
انتخاب گرید و هندسه مناسب کاربید
همه تیغه های کاربید عملکرد یکسانی ندارند. پردازش موثر فولاد با سیلیکون بالا به انطباق درجه و هندسه با پارامترهای خط خاص بستگی دارد.
درجه کاربید
محتوای کبالت بیشتر باعث افزایش چقرمگی می شود اما سختی را کاهش می دهد. مقدار کمتر کبالت مقاومت به سایش را بهبود می بخشد اما شکنندگی را افزایش می دهد. اکثر کاربردهای برش فولاد سیلیکونی از گریدهایی با محتوای کبالت بین 6 تا 15 درصد استفاده می کنند که مقاومت در برابر ضربه را با طول عمر لبه متعادل می کند.
هندسه تیغه
- زوایای رَک و فاصله، توزیع تنش را در حین برش کنترل می کنند.
- لبه برش پایدار با شعاع خراش کنترل شده از بریدگی در اولین تماس جلوگیری می کند.
- فاصله کافی از پشت، اصطکاک بین تیغه و ورق کنده شده را کاهش می دهد.
به حداکثر رساندن عمر تیغه از طریق تعمیر و نگهداری
بازرسی منظم و سنگ زنی مجدد به موقع تیغه های برش کاربید را در شرایط مطلوب نگه می دارد. تیغه ها باید قبل از نمایان شدن شکستگی لبه، دوباره آسیاب شوند، زیرا ریزتراشه های مخفی آسیب بیشتر را تسریع می کند. تجهیزات سنگ زنی دقیق و اپراتورهای واجد شرایط برای بازسازی هندسه اصلی برش بدون ایجاد سوختگی سنگ زنی ضروری هستند.
روانکاری و گشتاور گیره نیز بر پایداری تیغه تأثیر می گذارد، بنابراین اپراتورها باید مشخصات سازنده دستگاه را برای هر خط برش دنبال کنند. آماده نگه داشتن مجموعه تیغه یدکی زمان خرابی اضطراری را کاهش می دهد و خرد کردن مجدد برنامه ریزی شده را به بخشی از برنامه ریزی تولید تبدیل می کند.
سوالات متداول
Q1: چند بار باید تیغه های برش کاربید دوباره آسیاب شوند؟
فاصله سنگ زنی مجدد به درجه مواد، ضخامت نوار، سرعت برش و کیفیت تیغه بستگی دارد. برای فولادهای با سیلیکون بالا در شرایط تولید معمولی، تیغههای کاربید معمولاً سه تا پنج برابر بیشتر از تیغههای فولادی با سرعت بالا دوام میآورند، با فواصل زمانی که معمولاً از چند هفته تا چند ماه کارکرد مداوم متغیر است.
Q2: آیا تیغه های کاربید می توانند تمام گریدهای فولاد سیلیکونی را تحمل کنند؟
بله، با انتخاب گرید مناسب و هندسه لبه، تیغه های کاربید می توانند فولادهای الکتریکی دانه گرا، با سیلیکون بالا و حتی نیمه فرآوری شده را برش دهند. با این حال، درجه کاربید بهینه ممکن است با سختی مواد خاص و نوع پوشش متفاوت باشد.
Q3: چرا سوراخ ها حتی با تیغه های کاربید ظاهر می شوند؟
هنگامی که فاصله تیغه نادرست باشد، محافظ تیغه فرسوده شده باشد یا تکیه گاه ورق نامرتب باشد، ایجاد سوراخ می تواند رخ دهد. تیغه های کاربید فرکانس سوراخ شدن را کاهش می دهند اما نمی توانند ناهماهنگی مکانیکی در دستگاه برش را جبران کنند. تعمیر و نگهداری معمول کل ایستگاه برشی حیاتی است.
پردازش فولاد با دانه سیلیکون بالا جایی برای مصالحه باقی نمی گذارد. عملکرد مغناطیسی فوقالعاده این ماده، نیازهای خارقالعادهای را برای ابزارهای برش ایجاد میکند و فقط تیغههای برش کاربید به طور مداوم پایداری لبه، مقاومت در برابر سایش و برش بدون سوراخ را ارائه میدهند که در ساخت هستههای ترانسفورماتور مدرن مورد نیاز است. تکامل تجهیزات پردازش هوشمند ارتقا یافته همچنان به تقویت این رویکرد اول دقیق ادامه می دهد و برای سازندگانی که تولید هسته خودکار را بررسی می کنند، انتخاب مواد تیغه یک تصمیم مصرفی جزئی نیست، بلکه یک عامل استراتژیک است که کیفیت هسته، زمان تولید و هزینه عملیاتی طولانی مدت را تعیین می کند.
-
موبایل
86-18351152766
-
ایمیل
479279940@qq.com
-
آدرس
پارک شماره 3، روستای جیانگ کون، شهر لیانگسو، منطقه جیانگیان، شهر تایژو، استان جیانگ سو، چین


کپیرایت © Jiangsu Jingtianxia Electric Technology Co., Ltd. کلیه حقوق محفوظ است.تخصص در تولید هسته ترانسفورماتور