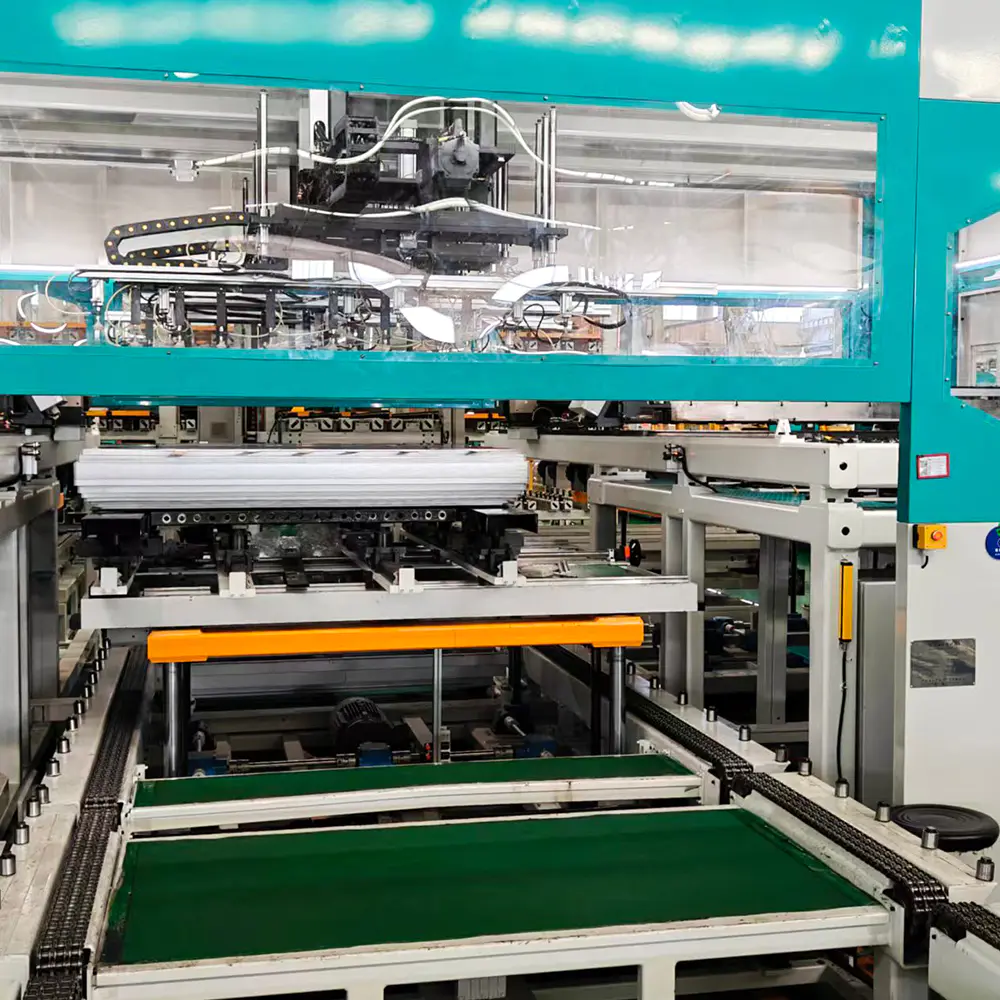
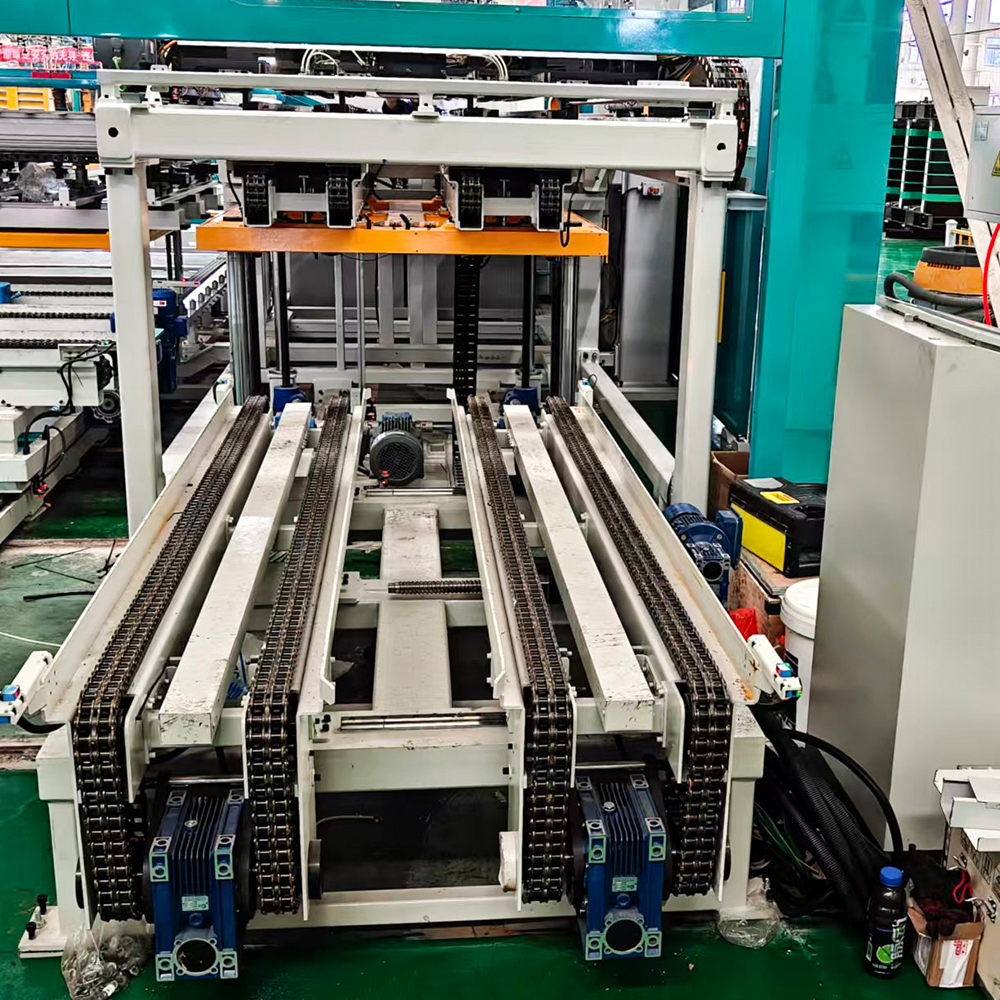
هسته های بزرگ ترانسفورماتور قدرت باید به طور همزمان شار مغناطیسی را حمل کن...
بیشتر بخوانید
fa
جستجو
ارتباط با ما

صفحه اصلی / محصولات / انباشته کردن هسته و خطوط مونتاژ / خط تولید انباشته هسته ترانسفورماتور آفلاین LXD-420-1
کاربردها
بازخورد
مسئولیت های خریدار
- تامین و اتصال کابل برق به کابینت برق تجهیزات در شرایط عمومی. کابل اتصال زمین مورد نیاز را به نقطه اتصال تعیین شده روی تجهیزات وصل کنید.
- ساخت پایه تجهیزات (شامل حفاری هسته، لوله پی وی سی و غیره)، خطوط لوله، قطعات تعبیه شده و سیستم های زمین.
- جرثقیل سقفی / جرثقیل سیار / لیفتراک و سایر تجهیزات مورد نیاز برای تخلیه، موقعیت یابی و نصب / راه اندازی در محل خریدار.
- هوای فشرده، برق و مواد کمکی برای راه اندازی تجهیزات، تحویل به محل تعیین شده.
- مواد آزمایشی برای راه اندازی به محل تعیین شده تحویل داده شد.
تحویل، پذیرش و بازرسی
- استانداردهای بازرسی: این قرارداد فنی و استانداردهای ملی قابل اجرا سازنده.
- پذیرش و بازرسی باید توسط هر دو طرف در محل تولید تامین کننده طبق توافقنامه فنی انجام شود. تجهیزات پس از گذراندن بازرسی حمل می شود.
- تست عملکرد کامل باید در سایت کاربر نهایی انجام شود. هر دو طرف طبق قرارداد و توافقنامه فنی، پذیرش مورد به مورد را انجام خواهند داد. پس از تصویب، یک گزارش پذیرش باید توسط هر دو طرف امضا شود.
ترکیب تجهیزات
| ترکیب کامل تجهیزات | |||
| خیر | جزء | تعداد | اظهارات |
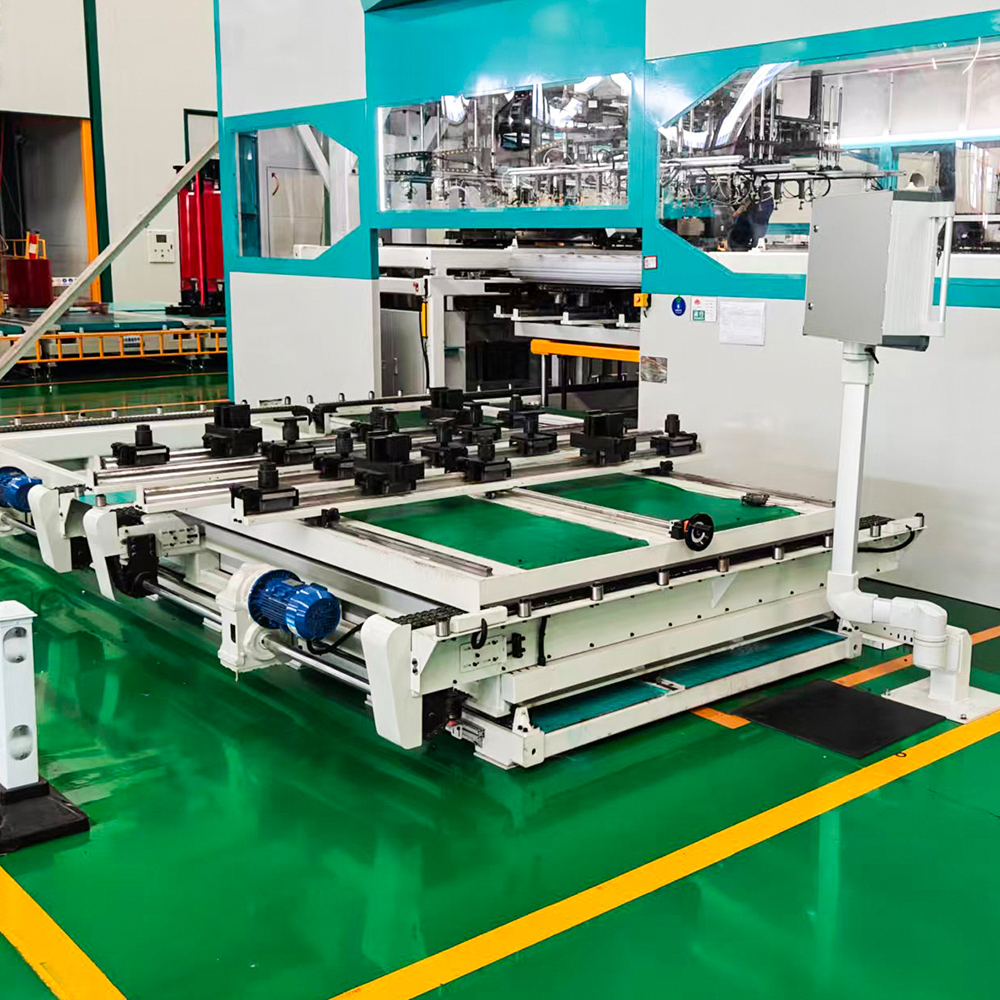
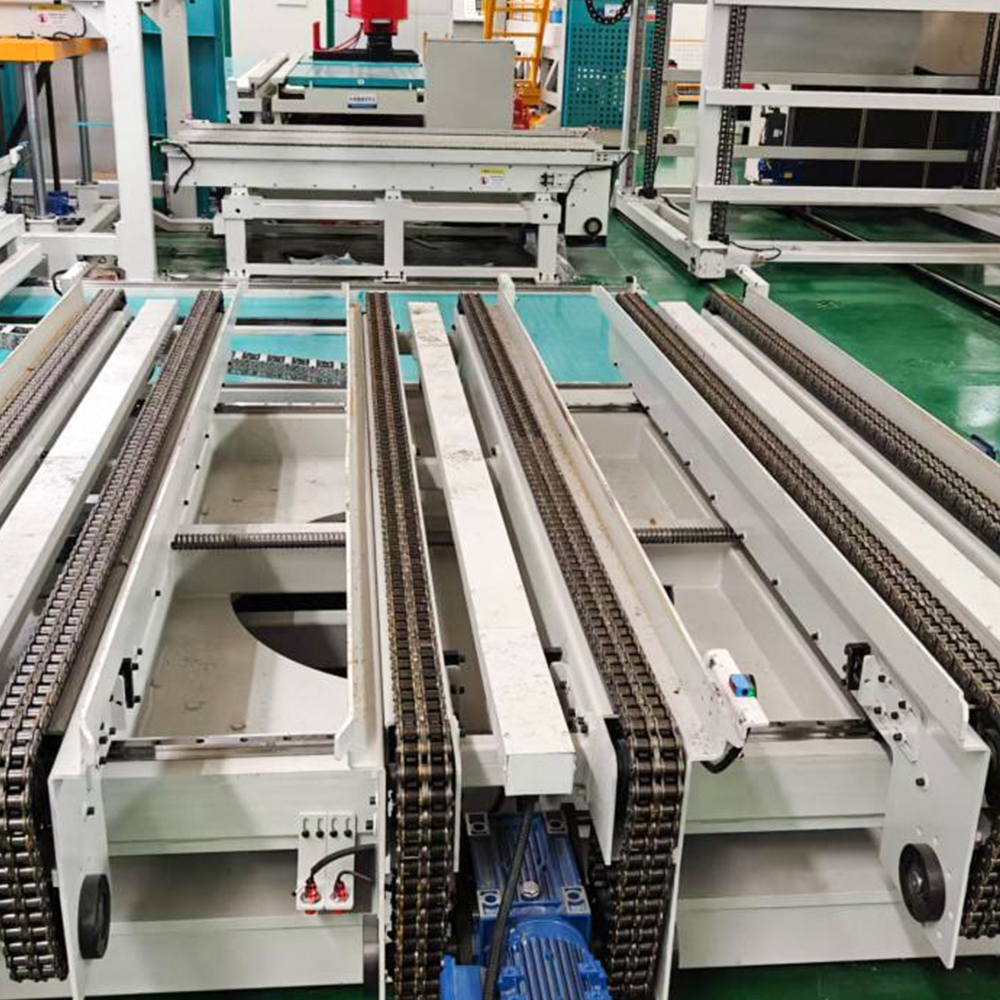
| 1 | مکانیسم پیش ذخیره سازی ستون لمینیت یوکی و صفحه خالی | 1 مجموعه | |
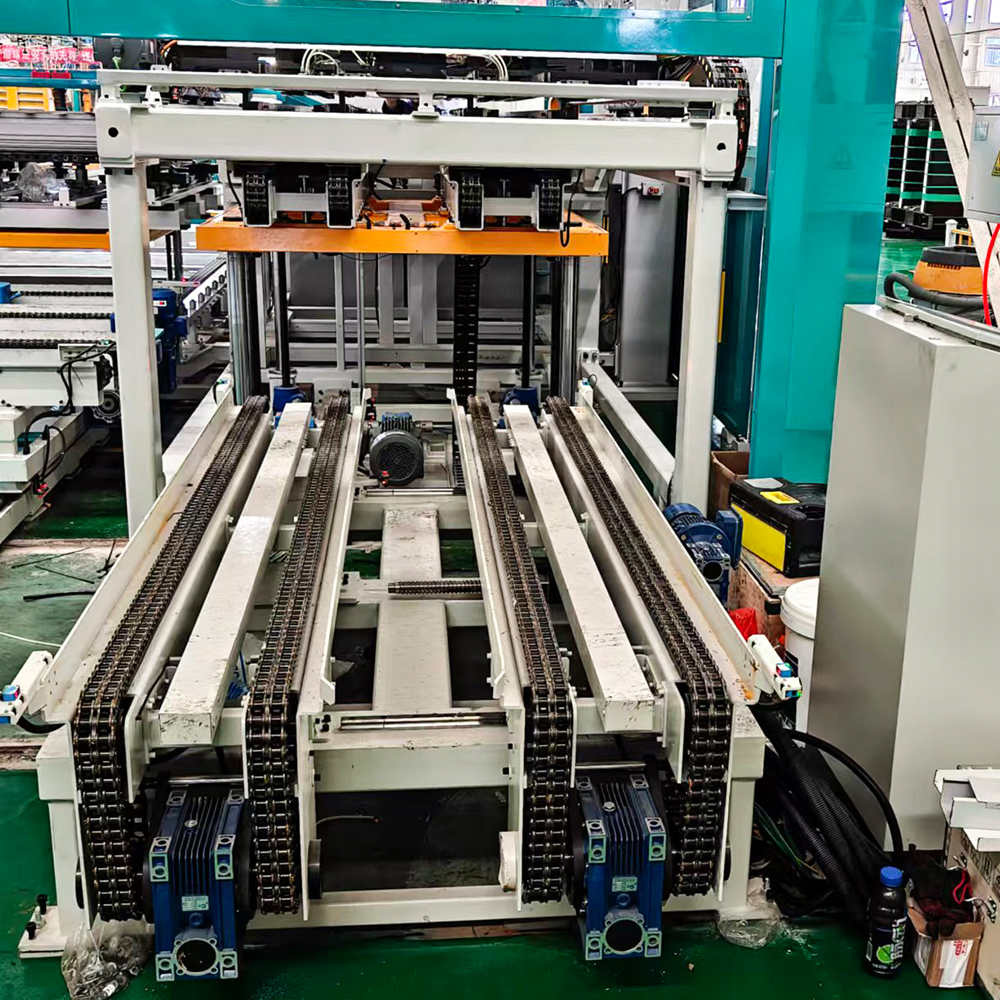
| 2 | مکانیزم چنگک و بالابر لمینیت یوکی و خط نقاله ستون | 1 مجموعه | |
| 3 | — | 1 مجموعه | |
| 4 | — | 1 مجموعه | |
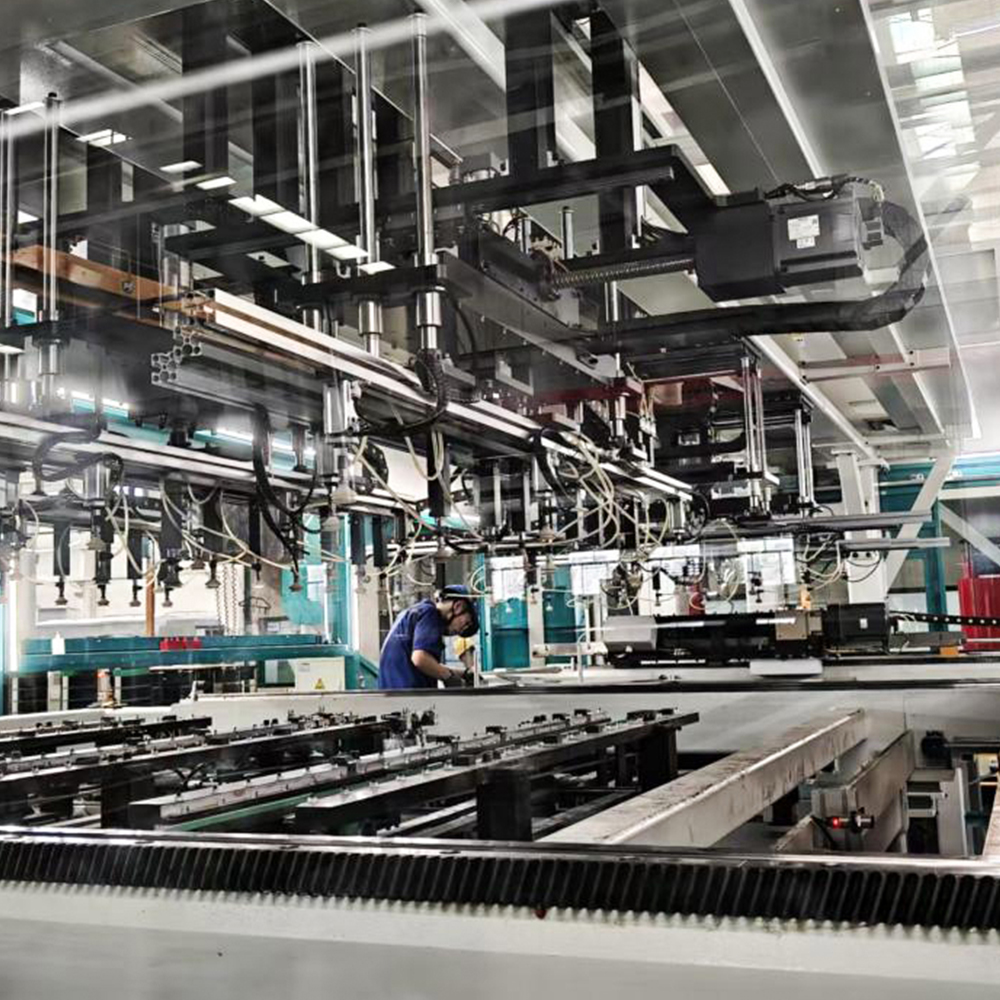
| 5 | بدنه اصلی تجهیزات انباشتگی مکانیکی یوغ، اندام مرکزی و لمینیت جانبی | 1 مجموعه | |
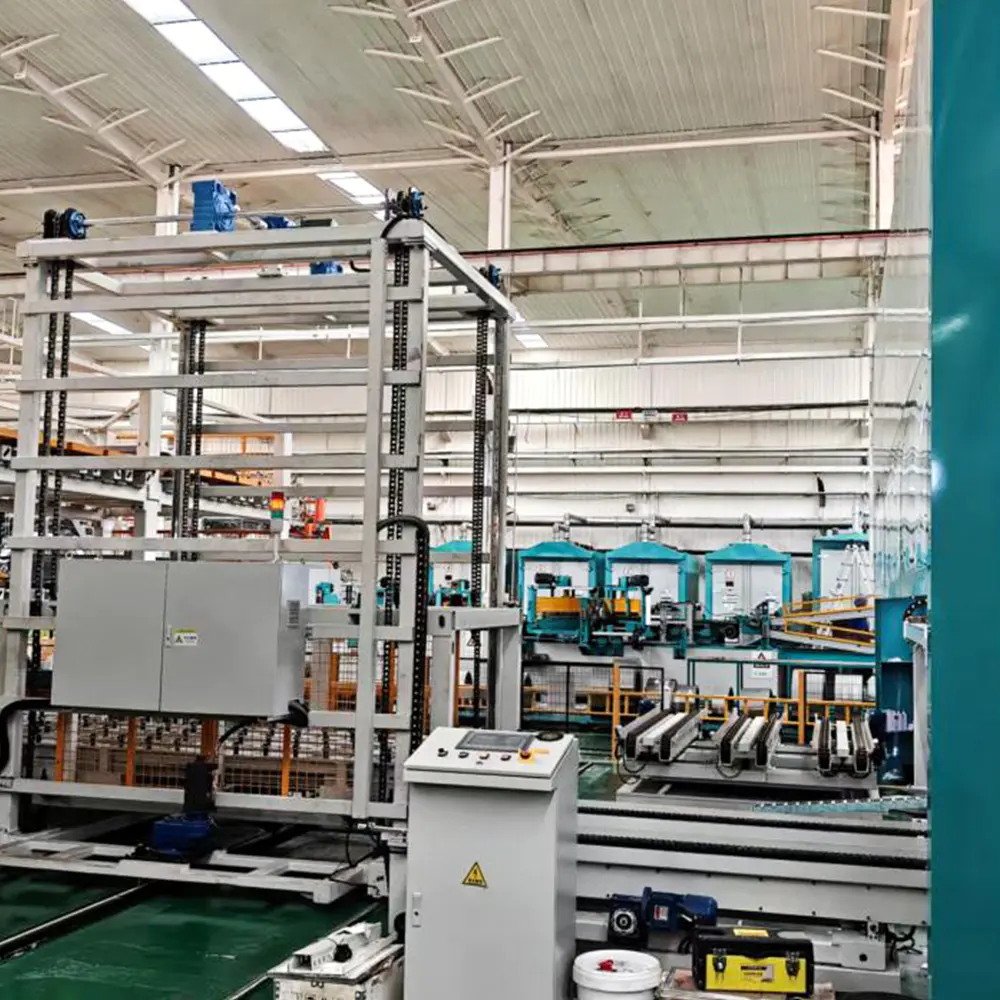
| 6 | آسانسور انباشته محصولات نهایی | 1 مجموعه | |
| 7 | — | 1 مجموعه | |
| 8 | — | 1 مجموعه | |
| 9 | مکانیزم چنگ و بالابر و خط نوار نقاله ستونی و لمینیت مرکزی | 1 مجموعه | |
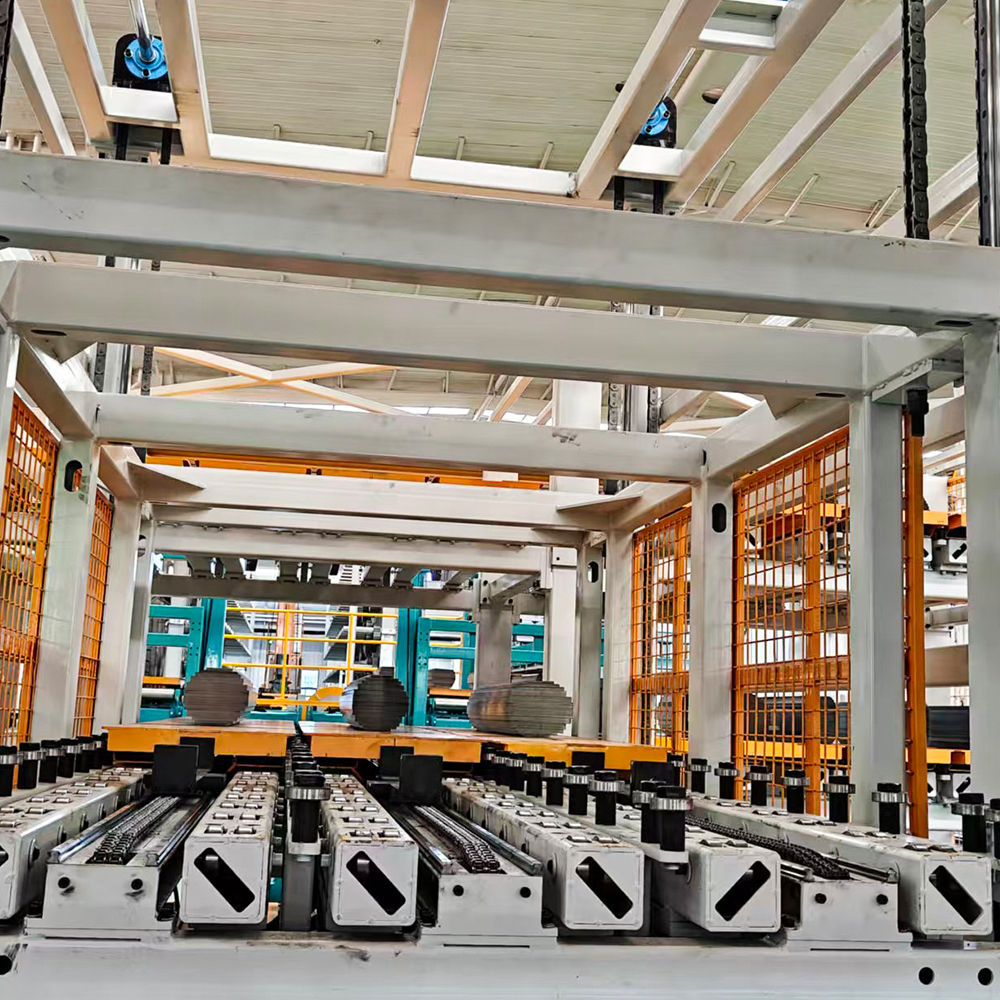
| 10 | ستون لمینیت اندام مرکزی و کناری، صفحه خالی و مکانیسم پیش ذخیره سازی متحرک (شامل مسیر دویدن) | 1 مجموعه | |
| 11 | مکانیزم خط نقاله خروج محصول نهایی | 1 مجموعه | |
| 12 | موقعیت پیش ذخیره سازی محصول نهایی از نوع T | 1 مجموعه | |
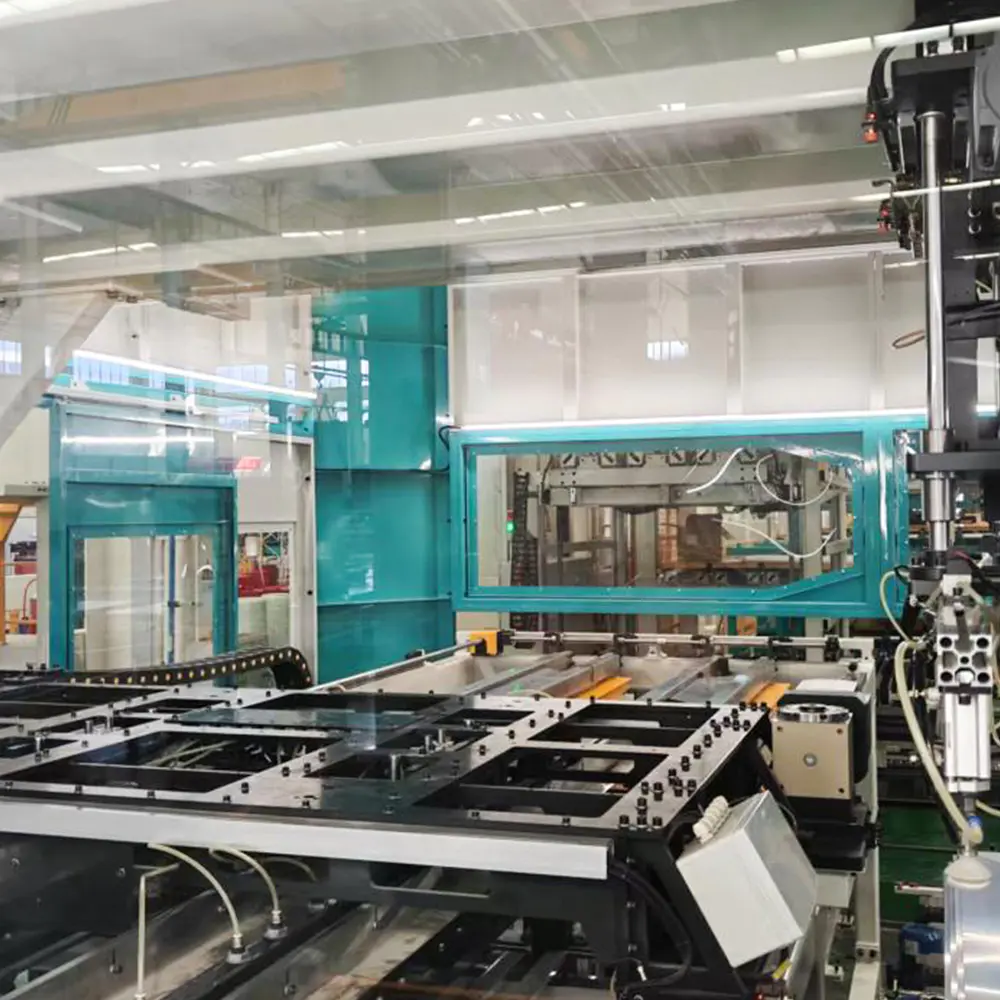
| 13 | سکوهای انباشته | 2 ست | |
| 14 | پوشش محافظ تجهیزات اصلی و شبکه محافظ ایمنی | 1 مجموعه | |
| 15 | کابینت برق (کولر کابینتی، جعبه کنترل فرعی) | 1 مجموعه | |
| 16 | سیستم روغن کاری و روغن کاری | 1 مجموعه | |
| 17 | صفحه نمایش، کامپیوتر صنعتی، درایوهای سرو، اینورتر فرکانس، ترانسفورماتور منبع تغذیه سروو، ماژول ورودی/خروجی از راه دور، کابلهای سروو و سایر کابلها، سوئیچهای برق | 1 مجموعه | |
| 18 | اجزای کنترل پنوماتیک، سیلندرها، لوله های هوا، سیستم خلاء، اجزای خلاء | 1 مجموعه | |
پارامترهای فنی اصلی
| خیر | پارامتر عملکرد | نوع LXD-440 | |
| 1 | مشخصات لمینیت | عرض | 80-440 میلی متر |
| ضخامت | 0.18-0.3 میلی متر | ||
| طول اندام پهلو | 770–2400 میلیمتر (نوک به نوک) | ||
| طول یوغ | 770–2400 میلیمتر (نوک به نوک) | ||
| اندام مرکزی | 770-1900 میلی متر (نوک به نوک) | ||
| حداکثر هسته (L×W×H) | 2400×2400×600 میلی متر | ||
| 2 | دقت لمینت مورد نیاز (ارائه شده توسط خریدار) | S-Value (تعظیم) | خطای یک طرفه در طول کل ≤0.1 میلی متر |
| موجی بودن | خطای ارتفاع در طول کل ≤2 میلی متر | ||
| بور | ≤0.02 میلی متر | ||
| عرض | ≤±0.1 میلی متر | ||
| طول | ≤±0.2 میلی متر | ||
| اندام مرکزی Angle Deviation (after left/right flip) | ≤0.1 میلی متر | ||
| طول Consistency of Yoke, Side & Center Limb | ≤0.1 میلی متر | ||
| دقت زاویه 45 درجه جانبی، یوغ و اندام مرکزی | ± 0.1 درجه | ||
| بریدگی V و همپوشانی زاویه 45 درجه (همان یوغ برگردانده شده) | ≤0.1 میلی متر | ||
| 3 | دقت انباشته شدن | جهت طول هم درجه | ± 0.4 میلی متر (به استثنای خطای دقت ورق ارائه شده) |
| جهت عرض هم درجه | ± 0.4 میلی متر (به استثنای خطای دقت ورق ارائه شده) | ||
| خطای ضخامت یکسان (بر اساس تعداد برگه ها روی هم چیده شده است) | ≤1 میلی متر (به استثنای خطای ضخامت ورق ارائه شده) | ||
| توجه: | دقت هسته به طور همزمان تحت تأثیر دقت برش ورق و دقت روی هم قرار می گیرد. تغییر شکل دستی پس از انباشته شدن برای دستیابی به دقت بالاتر مورد نیاز است. اگر خاموشی برای تغییر شکل به دلیل نیاز به دقت بالاتر خریدار، بهره وری تجهیزات را در تولید معمولی کاهش دهد، مسئولیت بر عهده خریدار است و ربطی به تجهیزات تامین کننده ندارد. | ||
| 4 | تراز مواد ستون مورد نیاز (تامین شده توسط خریدار) | تامین و بارگیری ورق | 1. ورقها توسط خط برش عرضی به ستونهایی بریده میشوند یا به صورت دستی در ستونها بر اساس ساختار و کمیت ستون ترسیمی اصلی روی هم چیده میشوند (هر شمارش درجه باید دقیق باشد - ورقهای اضافی یا مفقود بر راندمان انباشتگی تأثیر میگذارد و نیاز به مداخله دستی در داخل تجهیزات دارد). 2. هر دو ستون ماشینی و انباشته دستی باید الزامات تراز ستون در این مشخصات را برآورده کنند. 3. اگر تراز ستون خریدار با پارامترهای فنی مطابقت نداشته باشد یا ستون ها حاوی ورق های اضافی، اشتباه یا مفقود باشند که باعث توقف مکرر تجهیزات شود، خریدار مسئول رفع مشکل تامین ستون است. |
| ارتفاع ستون | ≤600 میلی متر | ||
| ثبات ارتفاع ستون 5-پایه | ≤2 میلی متر | ||
| جهت عرض هم درجه Column Misalignment | ≤8 میلی متر | ||
| جهت طول هم درجه Column Misalignment | ≤10 میلی متر | ||
| انحراف خط مرکزی عرض یکسان در ستون | ≤5 میلی متر | ||
| انحراف خط مرکزی عرض ستون به صفحه | ≤10 میلی متر | ||
| انحراف سمت اریب 45 درجه تک ستونی | ≤5 میلی متر | ||
| ناهماهنگی نوک اندام مرکزی تک ستونی | ≤5 میلی متر | ||
| موقعیت تک ستونی روی صفحه مواد | طول-direction center position deviation ≤20 mm; End fixed position deviation ≤10 mm | ||
| 5 | زمان چرخه انباشته شدن | تقریبا 7.5 ثانیه | 1 ضربه (5 ورق/سکته مغزی)؛ تقریبا 8 ضربه در دقیقه؛ تقریبا 40 برگ در دقیقه هسته استاندارد پذیرش: عرض 260 میلی متر; طول 1500 میلیمتر (نوک به نوک) - تعداد برگههای صحیح مورد نیاز است، بدون برگههای اضافی/فقدان/اشتباه. زمان کمکی شامل نمی شود |
| 6 | تامین هوا | فشار | ≥0.6 مگاپاسکال |
| کل مصرف هوا (مولد خلاء صرفه جویی در انرژی) | 1.2 متر مکعب در دقیقه | ||
| 7 | نویز تجهیزات | ≤80 دسی بل (اندازه گیری شده در 1 متر از تجهیزات) | |
| 8 | رنگ تجهیزات | استاندارد کارخانه: رنگ اصلی: خاکستری روشن 7035، آبی آسمانی 5015; قطعات متحرک: سیگنال زرد 1003. رنگ های سفارشی در صورت درخواست موجود است. | |
| 9 | ولتاژ کاری | نوسان ولتاژ | 10% ± 380 ولت |
| فرکانس | 2 ± 50 هرتز | ||
| 10 | ظرفیت نصب شده | 90 کیلووات | |
اجزای اصلی و برندها
| خیر | مورد | نام تجاری |
| 1 | سیستم کنترل و صفحه نمایش لمسی | زیمنس |
| 2 | سروو درایو و سیستم موتور سروو | زیمنس |
| 3 | قطعات الکتریکی | کلیدهای ولتاژ پایین اشنایدر؛ رله پاناسونیک یا معادل آن |
| 4 | دکمه های فشاری | ایتون (Moeller) یا معادل آن |
| 5 | سوئیچ های تشخیص | Autonics / SICK یا معادل آن |
| 6 | شیر برقی | SMC یا معادل آن |
| 7 | سیلندرها و شیرهای تنظیم کننده | SMC یا معادل آن |
| 8 | سیستم خلاء و مکنده | SMC یا معادل آن |
| 9 | ریل های راهنمای خطی | WON / PMI / ROUST WORLD / Jiding یا معادل آن |
| 10 | بال اسکرو | NanGongYi / AHK / DTK / Jinqiu یا معادل آن |
| 11 | قفسه و چرخ دنده | آتلانتا (آلمان) / APEX یا معادل آن |
| 12 | موتورهای فرکانس متغیر | زیمنس (Bode) / Jiegong / Yinda or equivalent |
مستندات فنی
| خیر | نام سند | مقدار |
| 1 | لیست قطعات تجهیزات و قطعات یدکی | 2 نسخه |
| 2 | گواهی انطباق | 1 کپی |
| 3 | نمودار شماتیک الکتریکی | 2 نسخه چاپی 1 فایل الکترونیکی |
| 4 | نمودار سیم کشی برق | 2 نسخه چاپی 1 فایل الکترونیکی |
| 5 | کتابچه راهنمای قطعات الکتریکی | 1 کپی each |
| 6 | راهنمای عملیات تجهیزات (روش های عملیاتی، هنجارهای تعمیر و نگهداری و خدمات) | 2 نسخه چاپی 1 فایل الکترونیکی |
| 7 | پلان طبقه نصب | 1 نسخه چاپ شده 1 فایل الکترونیکی |
نصب، راه اندازی، آموزش، خدمات پس از فروش و گارانتی
| نصب، راه اندازی و آموزش | مهندسان تامین کننده آموزش رایگان در محل در مورد بهره برداری، نگهداری، نگهداری و راهنمایی فرآیند ارائه می دهند. | زمان مورد نیاز: نصب و راه اندازی به طور کلی در عرض 2 هفته تکمیل می شود. آموزش پرسنل (اپراتور تجهیزات و تکنسین های تعمیر و نگهداری) همزمان با نصب آغاز می شود و پس از اتمام نصب به پایان می رسد. |
| خدمات پس از فروش | در صورت بروز مشکلات تجهیزات، تامین کننده پرسنل را برای تعمیر اعزام می کند و عیب یابی اولیه و راهنمایی های تعمیر و نگهداری روزانه را به کارکنان تعمیر و نگهداری مکانیکی و الکتریکی خریدار ارائه می دهد. | |
| زمان پاسخگویی روزانه | در عرض 24 ساعت پاسخ دهید. ورود در محل: همان روز در استان تامین کننده؛ روز بعد برای استان های دیگر | |
| زمان پاسخگویی تعطیلات | در عرض 24 ساعت پاسخ دهید. ورود در محل در روزهای تعطیل در صورتی که خریدار پرسنل کشیک داشته باشد. | |
| توجه: | 1. برای خطاهایی که نیاز به خدمات در محل دارند، ورود معمولاً ظرف 48 ساعت است. وضوح تلفن در صورت امکان ترجیح داده می شود. 2. تامین کننده خدمات مادام العمر را ارائه می دهد. قطعات یدکی، قطعات و پشتیبانی فنی تخفیف خورده پس از دوره گارانتی ادامه دارد. 3. اگر خریدار پس از پذیرش تجهیزات، پرداخت را پیشفرض نکند، تامینکننده هیچ تعهدی به ضمانت نمیدهد. | |
| دوره گارانتی | 12 ماه از تاریخ پذیرش نهایی. در طول دوره گارانتی، اگر نقصی به دلیل مشکلات کیفیت تجهیزات یا عملکرد صحیح طبق رویه های تامین کننده ایجاد شود، تامین کننده قطعات و تعمیرات رایگان را بدون هزینه برای خریدار ارائه می دهد. اگر نقصی به دلیل رعایت نکردن رویه های عملیاتی یا بارگذاری بیش از حد ایجاد شود، تامین کننده فوراً خطا را برطرف کرده و فقط هزینه قطعه را کسر می کند. | |
پیشنهادهای بیشتر
درباره ما
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. یک شرکت پیشرو و رقابتی در صنعت داخلی است که در زمینه تحقیق و توسعه، تولید و تامین محصولات پشتیبان اصلی برق تخصص دارد. سبد محصولات اصلی ما شامل هسته ترانسفورماتور، تجهیزات هوشمند چیدمان هسته ترانسفورماتور، دستگاه برش عرضی هسته، سیستمهای انبارداری هوشمند کارگاه و خطوط تولید لجستیک خودکار است. با بیش از ۴۶ متخصص فنی، این شرکت از دانش فنی قوی و سیستم تولید成熟 برخوردار است. ما چین خط تولید انباشته هسته ترانسفورماتور آفلاین LXD-420-1 تامینکنندگان و خط تولید انباشته هسته ترانسفورماتور آفلاین LXD-420-1 صادرکننده و شرکت، با تمرکز بر صنعت برق، به طور مداوم راهحلهای یکپارچه با کیفیت بالا، دقت بالا و هوشمند را برای مشتریان جهانی فراهم میکنیم.
گواهی افتخار
اخبار
-
-
انتخاب بین ترانسفورماتور غوطه ور در روغن و ترانسفورماتور نوع خشک معمولاً ب...
بیشتر بخوانید -
امروزه تولیدکنندگان ترانسفورماتور با تقاضای فزاینده ای برای طرح های هسته س...
بیشتر بخوانید -
هسته های بزرگ ترانسفورماتور قدرت از هزاران لایه نازک فولادی سیلیکونی ساخته...
بیشتر بخوانید -
فولاد الکتریکی دانه گرا ستون فقرات تولید هسته ترانسفورماتور است و هیچ گرید...
بیشتر بخوانید -
هنگامی که یک سازنده ترانسفورماتور دو پیشنهاد برای یک هسته توزیع غوطهو...
بیشتر بخوانید
بازخورد پیام
خط تولید انباشته هسته ترانسفورماتور آفلاین LXD-420-1 دانش صنعت
چرا چیدمان خودکار هسته با LXD-420-1 مقرون به صرفه تر از چیدن دستی است؟
برای چندین دهه، ساخت هسته ترانسفورماتور یکی از معدود فرآیندهای صنعت سنگین باقی مانده است که در آن کار دستی هنوز بر مراحل مونتاژ مهم غالب است. توالی دستی و انباشته شدن لایه لایه، ورق های فولادی سیلیکونی را در معرض دستکاری های مکرر قرار می دهد، که باعث ایجاد فرز لبه، خراش پوشش، انحراف ابعاد و شکاف های ناسازگار در مرحله می شود - که همگی مستقیماً به تلفات هسته بالاتر، افزایش صدای شنیداری و نرخ رد غیرقابل پیش بینی تبدیل می شوند. با تشدید مقررات بهره وری انرژی و نوسان هزینه های مواد، تولیدکنندگان تحت فشار فزاینده ای قرار دارند تا عملیات متغیر انسانی را با راه حل های خودکار قطعی جایگزین کنند. این خط تولید انباشته هسته ترانسفورماتور آفلاین lxd-420-1 مستقیماً این نقاط درد را با حذف تماس دستی با لمینیت های تمام شده، اطمینان از دقت انباشته شدن قابل تکرار، و کاهش کل هزینه مالکیت در طول چرخه عمر تجهیزات، برطرف می کند. این مقاله به بررسی این موضوع می پردازد که چرا انباشته شدن خودکار با این سیستم مقرون به صرفه بالاتری را در کار مستقیم، بازده مواد، کارایی انرژی و نگهداری طولانی مدت ارائه می دهد.
1. کاهش مستقیم نیروی کار و بهره وری اپراتور
فوری ترین مزیت هزینه خط تولید انباشته هسته ترانسفورماتور آفلاین lxd-420-1 در کاهش چشمگیر نیاز به کار دستی نهفته است. یک ایستگاه انباشته دستی معمولی معمولاً به سه تا چهار اپراتور ماهر در هر شیفت نیاز دارد تا ورق هایی با وزن حداکثر 30 کیلوگرم را کنترل کنند، آنها را به ترتیب دقیق گام برداشته و ارتفاع پشته را در صدها لایه ثابت نگه دارند. این کار فیزیکی تکراری نه تنها هزینه های دستمزد بالایی را به همراه دارد، بلکه منجر به خطاهای ناشی از خستگی، به ویژه در شیفت های طولانی مدت می شود. این lxd-420-1 این وظایف را با یک توالی کاملاً خودکار جایگزین میکند: ورقهای فولادی سیلیکونی که توسط خط برش عرضی بریده شدهاند، بهطور خودکار به انبار مواد ستون منتقل میشوند، سپس از طریق مکانیزم متحرک مجهز به مکندههای خلاء به مسیر موقعیتیابی منتقل میشوند. پس از تراز دقیق، مکانیسم انباشته هسته را دقیقاً مطابق با مشخصات نقشه مونتاژ می کند - همه اینها بدون دخالت مستقیم انسان.
از منظر هزینه، یک خط تولید انباشته هسته ترانسفورماتور آفلاین lxd-420-1 می تواند تا شش اپراتور دستی را به صورت دو شیفت جایگزین کند و هزینه های مستقیم نیروی کار سالانه را 60 تا 70 درصد در اکثر کارخانه های با حجم متوسط کاهش دهد. علاوه بر این، این سیستم به کارگران موجود اجازه میدهد تا از روی هم قرار گرفتن فیزیکی شدید به نقشهای نظارتی، جایی که عملکرد خط را نظارت میکنند، بررسیهای نقطهای با کیفیت را انجام میدهند و دوباره پر کردن مواد را مدیریت میکنند، گذار کنند. این اثر ارتقاء مهارت، بهرهوری کلی نیروی کار را بهبود میبخشد و در عین حال هزینههای اضافهکاری و آموزش برای استخدامهای جدید را کاهش میدهد. هنگامی که در یک دوره پنج ساله استهلاک محاسبه می شود، پس انداز انباشته نیروی کار به تنهایی اغلب از سرمایه گذاری اولیه تجهیزات تجاوز می کند و باعث می شود راه حل انباشته هسته خودکار یک پیشنهاد مالی قانع کننده
2. بهبود بازده مواد و کاهش ضایعات
انباشته شدن دستی منابع متعددی از ضایعات مواد را معرفی می کند که اغلب در حسابداری بهای تمام شده سنتی نادیده گرفته می شوند. در حین تغذیه دستی و تغییر موقعیت، لبههای تیز ورقهای فولادی سیلیکونی با هم برخورد میکنند و ریز سوراخها و تغییر شکلی ایجاد میکنند که باعث افزایش مدارهای کوتاه بین لایهای و افزایش تلفات کلی (W/kg) میشود. علاوه بر این، پشته های ناهمتراز نیاز به جداسازی و کار مجدد دارند، که بیشتر به پوشش عایق آسیب می رساند و اغلب کل قسمت های ستون را به ضایعات وادار می کند. این lxd-420-1 این مشکلات را از طریق جابجایی ملایم مبتنی بر خلاء و موقعیت یابی تحت کنترل سروو که دقت انباشتگی را در 0.1 ± میلی متر حفظ می کند و یکپارچگی پوشش هر لمینیت را حفظ می کند، از بین می برد.
از نظر کمی، کارخانه ها با استفاده از خط تولید انباشته هسته ترانسفورماتور آفلاین lxd-420-1 معمولاً کاهش 3 تا 5 درصدی ضایعات مواد را در مقایسه با خطوط دستی گزارش میکنند که به هزاران دلار صرفهجویی سالانه به ازای هر تن فولاد سیلیکونی دانهدار با عیار بالا تبدیل میشود. علاوه بر این، از آنجایی که سیستم مستقیماً از مکانیسم ذخیره سازی مواد ستون بدون بافر میانی انباشته می شود، هیچ خطری برای اختلاط دسته های سیم پیچ های مختلف یا قرار دادن نادرست نشانگرهای جهت وجود ندارد - یک خطای انسانی رایج که می تواند خواص مغناطیسی را به خطر بیندازد و منجر به آزمایش مجدد پرهزینه شود. هندسه یکنواخت مرحلهای که توسط انباشته کردن خودکار تولید میشود، تلفات هسته بدون بار را تقریباً 2 تا 4 درصد کاهش میدهد، که اگرچه صرفهجویی مستقیم در مواد نیست، اما بازده نهایی ترانسفورماتور را بهبود میبخشد و موقعیت رقابتی سازنده را در بازارهای آگاه به انرژی تقویت میکند.
3. مصرف انرژی و پایداری عملیاتی
مقرون به صرفه بودن به نیروی کار و مواد محدود نمی شود - مصرف انرژی نقش مهمی را در اقتصاد تولید بازی می کند. خطوط انباشته دستی متکی به عملکرد متناوب جرثقیل های سقفی، نوار نقاله های غلتکی و ابزارهای هوای فشرده، اغلب با چرخه های شروع-ایست ناکارآمد هستند. این lxd-420-1 در مقابل، با کنترل حرکت همگام و ترمز احیا کننده روی محورهای سروو طراحی شده است که تقاضای اوج قدرت را کاهش می دهد و مصرف انرژی کلی را هموار می کند. پیکربندی آفلاین آن به این معنی است که مستقل از نوسانات سرعت خط برش کار میکند و به سیستم اجازه میدهد تا با توان عملیاتی بهینه کار کند بدون اینکه کل کارگاه را مجبور به بیکاری در طول تعویضها کند.
علاوه بر این، تجهیزات انباشته خودکار حالتهای هوشمند مدیریت انرژی را در خود جای میدهد که بهطور خودکار زمانی که بافرهای مواد خالی هستند، به حالت آمادهباش میروند و مصرف آماده به کار را تا 40 درصد در مقایسه با جایگزینهای هیدرولیک یا پنوماتیک معمولی کاهش میدهد. در طول یک کارکرد معمولی 10000 ساعته سالانه، این به کاهش قابل اندازهگیری هزینه برق - اغلب در محدوده 15 تا 20٪ از کل صورتحساب آب و برق برای بخش اصلی تولید تبدیل میشود. این خط همراه با استفاده کمتر از هوای فشرده (از آنجایی که مکش خلاء محلی و بر حسب تقاضا است)، این خط جایگزینی سبزتر و نازکتر برای روشهای دستی ارائه میدهد که هم با اهداف پایداری شرکت و هم با مشوقهای انرژی منطقهای هماهنگ است.
4. ثبات کیفیت و اجتناب از هزینه دوباره کاری
یکی از گران ترین هزینه های پنهان در انباشته کردن دستی، دوباره کاری و عدم انطباق است. حتی با اپراتورهای باتجربه، تغییرات در فشار دست، تراز ورق، و توالی انباشته شدن منجر به انحرافات ابعادی می شود که باعث مشکلات مونتاژ هسته در پایین دست می شود - مانند عدم تطابق یوغ، افزایش شکاف هوا، و عدم تعادل نیروی گیره. این عیوب اغلب تا زمان آزمایش نهایی ترانسفورماتور شناسایی نشده باقی می مانند، در این مرحله جداسازی، انباشته شدن مجدد، و آزمایش مجدد می تواند چندین برابر بیشتر از مرحله تولید اولیه هزینه داشته باشد.
این lxd-420-1 این خطر را از طریق بازخورد موقعیت حلقه بسته و تأیید خودکار شمارش لایه ها کاهش می دهد، که تضمین می کند هر ستون اصلی با نقشه مهندسی با تکرارپذیری بالا مطابقت دارد. این سیستم همچنین دادههای تولید را در هر پشته ثبت میکند و قابلیت ردیابی کامل را امکانپذیر میسازد - ویژگی که به مهندسان با کیفیت کمک میکند تا در صورت بروز انحراف، به سرعت علل اصلی را جدا کنند. کارخانههایی که این خط را اتخاذ میکنند معمولاً شاهد افزایش نرخ بازده پاس اول از 88 تا 92 درصد (دستی) به 97 تا 98 درصد (اتوماتیک) هستند که مستقیماً کار دوباره کاری، زمان آزمایش و حذف مواد را کاهش میدهد. در یک محیط تولید در مقیاس متوسط، این بهبود کیفیت به تنهایی می تواند صرفه جویی سالانه ای معادل 8 تا 10 درصد از کل هزینه تولید را به همراه داشته باشد که باعث می شود خط تولید انباشته اتوماتیک یک سرمایه گذاری استراتژیک به جای خرید تجهیزات صرف.
5. یکپارچه سازی با سیستم های کارگاهی هوشمند و ROI بلند مدت
فراتر از صرفه جویی مستقیم عملیاتی، خط تولید انباشته هسته ترانسفورماتور آفلاین lxd-420-1 از طریق ادغام یکپارچه با اکوسیستم های تولید هوشمند مدرن، مقرون به صرفه بودن را ارائه می دهد. جیانگ سو جینگتیانشیا Electric Technology Co., Ltd. این خط را طوری مهندسی کرده است که با ماشینهای برش عرضی هسته، سیستمهای انبار هوشمند، و نوار نقالههای لجستیکی خودکار ارتباط برقرار کند و یک سلول تولیدی منسجم را تشکیل دهد که موجودی در حال انجام کار را به حداقل میرساند و سربار حمل و نقل مواد را کاهش میدهد. این قابلیت یکپارچه سازی به این معنی است که تجهیزات انباشته خودکار نه تنها جایگزین انباشته دستی می شود، بلکه به عنوان یک گره داده برای نظارت بر تولید در زمان واقعی، برنامه ریزی تعمیر و نگهداری پیش بینی، و قابلیت ردیابی کیفیت عمل می کند.
با بیش از 46 استعداد فنی حرفه ای، جیانگ سو جینگتیانشیا Electric Technology Co., Ltd. پشتیبانی جامع از طراحی خط تا راه اندازی در محل را فراهم می کند و تضمین می کند که lxd-420-1 دقیقاً در جریان کاری موجود هر مشتری قرار می گیرد. سیستم تولید بالغ و راه حل های یک مرحله ای این شرکت نه تنها انباشته هسته، بلکه برش بالادستی و لجستیک پایین دست را پوشش می دهد و یک استراتژی کاهش هزینه کل نگر را ممکن می سازد. هنگام ارزیابی هزینه کل مالکیت، کاربران باید فضای کف را کاهش دهند (به دلیل چیدمان فشرده آفلاین)، مصرف قطعات یدکی کمتر (به لطف درایوهای سروو قوی)، و حداقل زمان خرابی کالیبراسیون را در نظر بگیرند. بسیاری از مشتریان دوره های بازپرداخت 18 تا 24 ماهه را گزارش می دهند که پس از آن خط انباشته هسته خودکار به تولید صرفه جویی خالص در طول عمر 10 ساله خود ادامه می دهد. این دیدگاه بلندمدت این استدلال را تثبیت می کند که اتوماسیون با LXD-420-1 صرفاً یک هزینه نیست - این یک دارایی با بازده بالا است که اقتصاد تولید را متحول می کند.
تجزیه و تحلیل مقایسه ای: LXD-420-1 در مقابل انباشته دستی
| متریک | چیدن دستی | خط خودکار LXD-420-1 |
| اپراتورها در هر شیفت | 3-4 | 1 (نظارتی) |
| دقت چیدمان (میلی متر) | 0.3 ± - 0.5 ± | 0.1 ± |
| نرخ ضایعات مواد | 5-7٪ | 1.5-2.5٪ |
| بازده پاس اول | 88-92٪ | 97-98٪ |
| مصرف برق آماده به کار | بالا (جرثقیل ثابت/ابزار بیکار) | کاهش بیش از 40% (استاندبای هوشمند) |
| دوره بازپرداخت معمولی | N/A | 18-24 ماه |
این table above summarizes the key performance gaps between manual and automated stacking. Every row represents a tangible cost driver — from headcount and precision to yield and energy — confirming that the lxd-420-1 اقتصاد برتر را در تمام عوامل تولید اصلی ارائه می دهد.
مزایای کلیدی سیستم LXD-420-1 (خلاصه)
- تحول نیروی کار - تعداد کارکنان مستقیم را تا 75٪ کاهش می دهد و در عین حال اپراتورها را به سمت نقش های نظارتی ارتقا می دهد.
- حفظ مواد - مکش خلاء و مکان یابی دقیق آسیب های حمل و نقل و خراش های پوشش را از بین می برد.
- هوش انرژی – درایوهای احیاکننده و حالتهای آماده به کار تطبیقی، قبض برق را 15 تا 20 درصد کاهش میدهند.
- تضمین کیفیت - بازخورد حلقه بسته و ثبت دادهها، بازده اولین گذر را بالاتر از 97% تضمین میکند.
- یکپارچه سازی بدون درز - با خطوط برش، سیستم های انبار و تدارکات برای اتوماسیون انتها به انتها کار می کند.
مراحل اجرای توصیه شده برای پذیرش مقرون به صرفه
- یک حسابرسی هزینه پایه از انباشته دستی فعلی (کار، ضایعات، دوباره کاری، انرژی) انجام دهید.
- فضای کف و جریان مواد را ارزیابی کنید تا مکان آفلاین بهینه را تعیین کنید lxd-420-1 .
- هماهنگی با جیانگ سو جینگتیانشیا Electric Technology Co., Ltd. برای سفارشی سازی و برنامه ریزی یکپارچه سازی سایت خاص.
- آموزش یک تیم کوچک از اپراتورها در زمینه نظارت بر سیستم و رویههای نگهداری اولیه.
- شاخص های کلیدی عملکرد (بازده، توان عملیاتی، ضایعات) را به صورت ماهانه پایش کنید و برای اعتبار ROI با خط پایه مقایسه کنید.
جیانگ سو جینگتیانشیا Electric Technology Co., Ltd. تجربه گسترده ای را در ارائه راه حل های یکپارچه ای به ارمغان می آورد که تجهیزات انباشته هسته را با خطوط برش عرضی و انبارداری هوشمند ترکیب می کند. تیم فنی شرکت، متشکل از بیش از 46 مهندس حرفه ای، تضمین می کند که هر کدام lxd-420-1 نصب بر اساس طرح های اصلی و حجم تولید مشتری به خوبی تنظیم شده است. با انتخاب این راه حل انباشته آفلاین، تولیدکنندگان نه تنها به صرفه جویی فوری در هزینه ها دست می یابند، بلکه به شبکه رو به رشدی از مشتریان جهانی که به Jiangsu Jingtianxia برای راه حل های پشتیبانی از تجهیزات قدرت با دقت بالا، هوشمند و یک مرحله ای.
سوالات متداول
Q1: تفاوت اصلی بین LXD-420-1 و سیستم های انباشته درون خطی معمولی چیست؟
این lxd-420-1 یک سیستم آفلاین است، به این معنی که به طور مستقل از خط برش عرضی عمل می کند. این جداسازی به آن اجازه میدهد تا حتی زمانی که خط برش سرعت خود را تغییر میدهد یا تعمیر و نگهداری را انجام میدهد، سرعت انباشتگی ثابتی را حفظ کند و زمان بیکاری را کاهش دهد و استفاده کلی از خط را بهبود بخشد. در مقابل، سیستمهای درون خطی مستقیماً با کاتر جفت میشوند و اغلب از تأخیر انتشار و مشکلات همگامسازی رنج میبرند.
Q2: LXD-420-1 چگونه هندسههای هستههای مختلف را کنترل میکند (به عنوان مثال، پلهلپ، میتر یا مستطیل)؟
این system uses programmable servo-controlled stacking mechanisms that read core drawing parameters directly from the production management system. It can accommodate various lamination shapes and step-lap patterns by adjusting the suction-head trajectories and positioning sequences. جیانگ سو جینگتیانشیا Electric Technology Co., Ltd. کتابخانه های دستور العمل های از پیش پیکربندی شده ای را برای انواع هسته های رایج فراهم می کند، و هندسه های جدید را می توان از طریق HMI کاربر پسند اضافه کرد.
Q3: آیا LXD-420-1 برای محیط های تولید با دسته کوچک یا با مخلوط بالا مناسب است؟
بله. اگرچه در اجراهای با حجم متوسط تا زیاد عالی است، طراحی آفلاین امکان تغییر سریع دستور غذا (زیر 10 دقیقه) را بدون ابزار مجدد مکانیکی فراهم میکند و آن را برای کارخانههایی که روزانه چندین نوع هسته تولید میکنند، کاربردی میکند. این سیستم به طور خودکار سرعت انباشته شدن و نیروی مکش را بر اساس ضخامت و عرض ورق تنظیم می کند و کیفیت ثابت را در دسته های مختلف تضمین می کند.
Q4: Jiangsu Jingtianxia چه پشتیبانی پس از فروش برای LXD-420-1 ارائه می دهد؟
جیانگ سو جینگتیانشیا Electric Technology Co., Ltd. خدمات تشخیص از راه دور، راه اندازی در محل، تامین قطعات یدکی و آموزش اپراتور را به عنوان بخشی از بسته پشتیبانی استاندارد خود ارائه می دهد. این شرکت با یک تیم فنی اختصاصی و یک سیستم تولید بالغ، زمان پاسخگویی سریع و بهروزرسانیهای بهبود مستمر را تضمین میکند و به مشتریان کمک میکند تا هزینههای بلندمدت را به حداکثر برسانند. خط انباشته هسته خودکار .
-
موبایل
86-18351152766
-
ایمیل
479279940@qq.com
-
آدرس
پارک شماره 3، روستای جیانگ کون، شهر لیانگسو، منطقه جیانگیان، شهر تایژو، استان جیانگ سو، چین


کپیرایت © Jiangsu Jingtianxia Electric Technology Co., Ltd. کلیه حقوق محفوظ است. خط تولید انباشته هسته ترانسفورماتور آفلاین LXD-420-1 تامینکننده