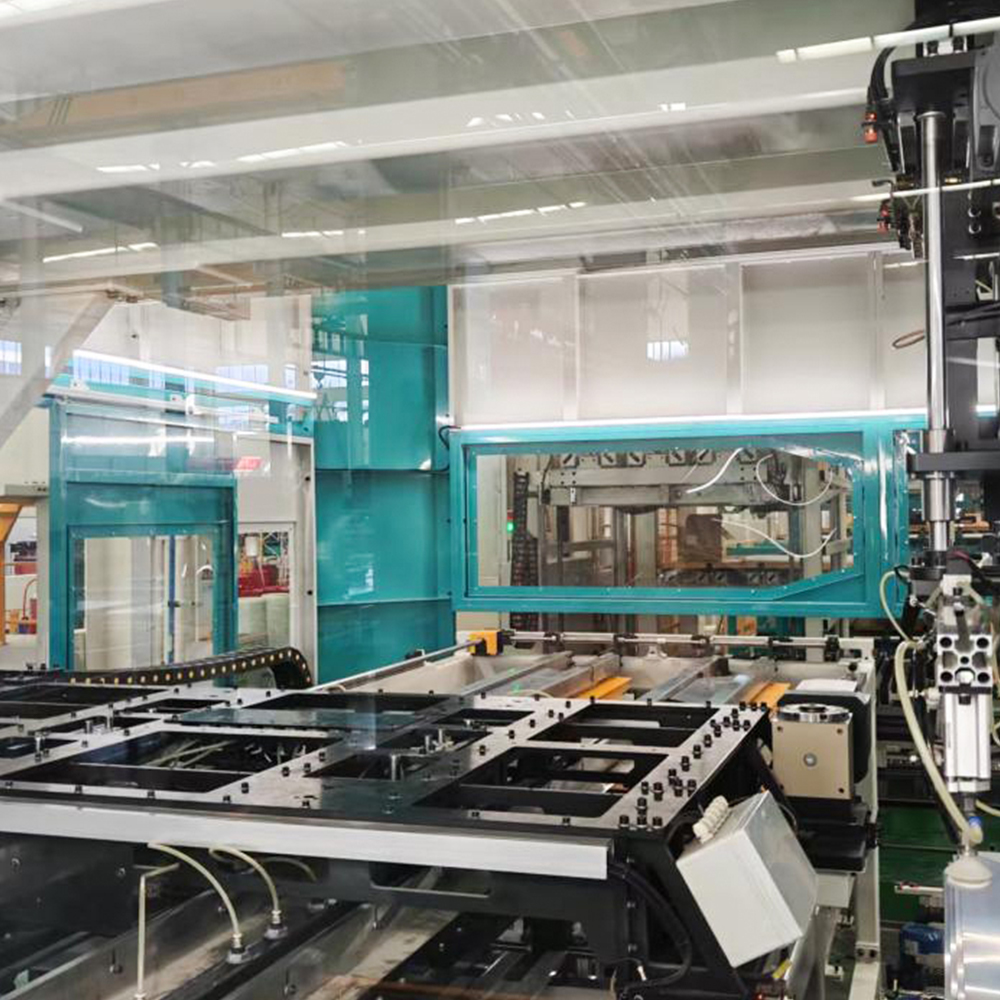
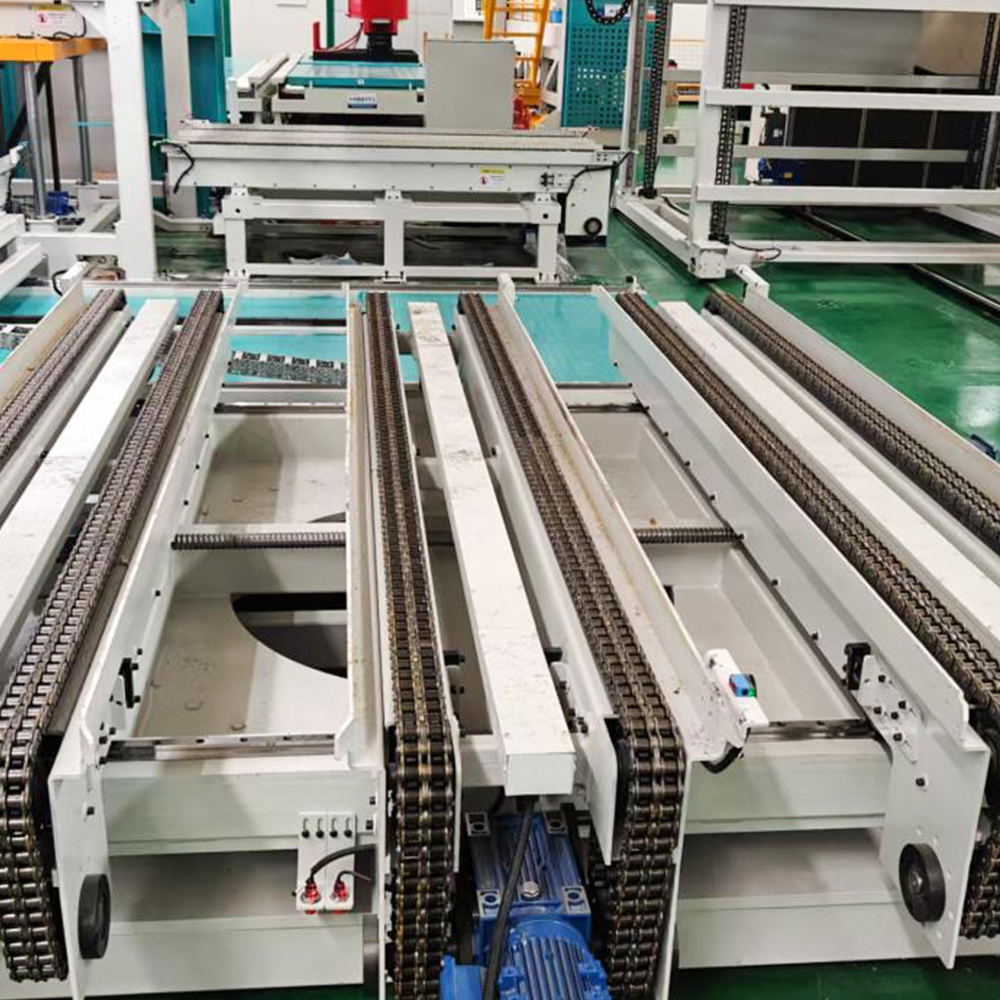
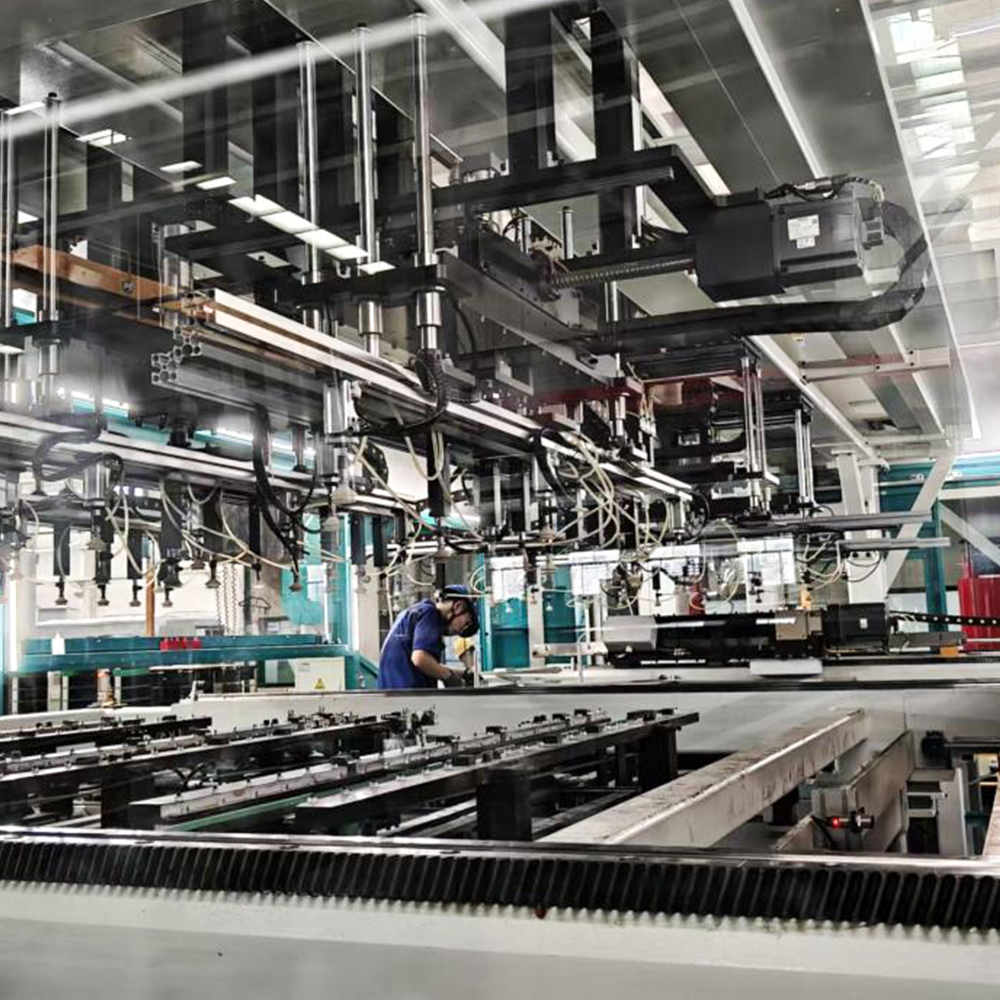
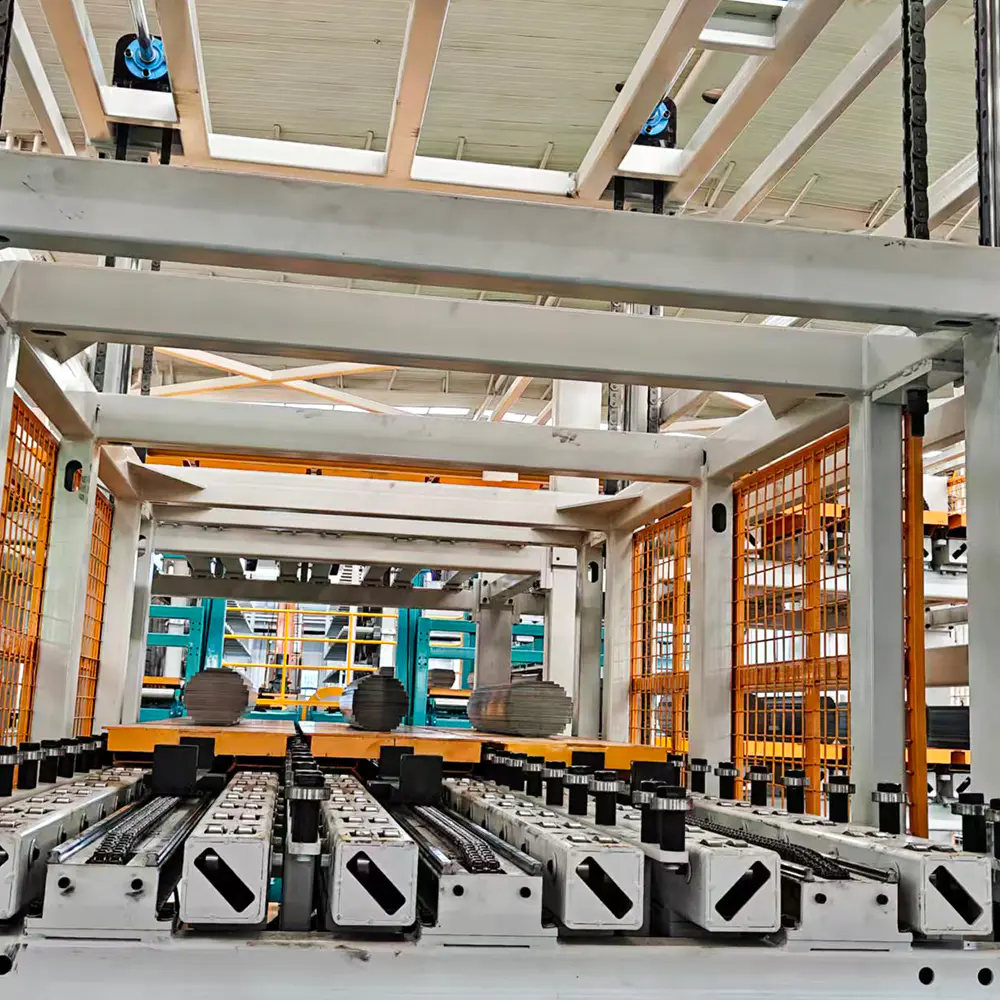
هسته های بزرگ ترانسفورماتور قدرت باید به طور همزمان شار مغناطیسی را حمل کن...
بیشتر بخوانید
fa
جستجو
ارتباط با ما

صفحه اصلی / محصولات / انباشته کردن هسته و خطوط مونتاژ / خط انباشت هسته ترانسفورماتور آفلاین LXD-260-2
کاربردها
بازخورد
مسئولیت های خریدار
- تامین و اتصال کابل برق به کابینت برق تجهیزات در شرایط عمومی. کابل اتصال زمین مورد نیاز را به نقطه اتصال تعیین شده روی تجهیزات وصل کنید.
- ساخت پایه تجهیزات، خطوط لوله، قطعات تعبیه شده و سیستم های زمین.
- تجهیزات بالابر (جرثقیل، لیفتراک و غیره) مورد نیاز برای تخلیه، موقعیت یابی و نصب/راه اندازی تجهیزات در محل خریدار.
- آب، هوای فشرده (شامل مخزن گیرنده هوای 2 مترمربعی)، برق، و مواد کمکی برای راه اندازی تجهیزات.
- مواد مورد نیاز برای عملیات آزمایشی در طول راه اندازی.
تحویل، پذیرش و بازرسی
- استانداردهای بازرسی: این قرارداد فنی و استانداردهای ملی قابل اجرا سازنده.
- پذیرش و بازرسی باید توسط هر دو طرف در محل تولید تامین کننده طبق توافقنامه فنی انجام شود. تجهیزات پس از گذراندن بازرسی ارسال می شود.
- تست عملکرد کامل باید در سایت کاربر نهایی انجام شود. هر دو طرف طبق قرارداد و توافقنامه فنی، پذیرش مورد به مورد را انجام خواهند داد. پس از تصویب، یک گزارش پذیرش باید توسط هر دو طرف امضا شود.
ترکیب تجهیزات
| ترکیب کامل تجهیزات | |||
| خیر | جزء | تعداد | اظهارات |
| 1 | سبد خرید پیش از ذخیره سازی ستون لمینیت یوکی | 1 مجموعه | |
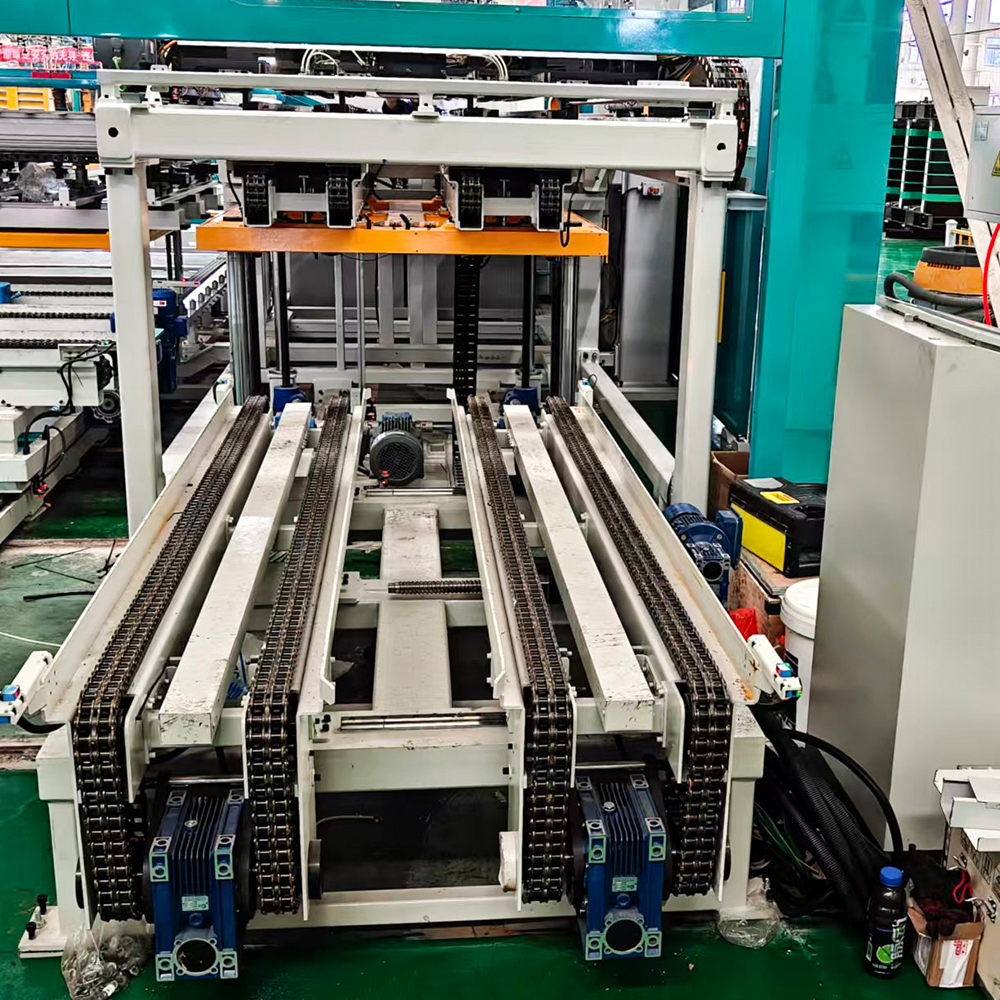
| 2 | خط نقاله انتقال ستون لمینیت یوغ | 1 مجموعه | |
| 3 | مکانیزم چنگال و بالابر لمینیت یوکی | 1 مجموعه | |
| 4 | مکانیزم گرفتن لمینیت یوغ | 1 مجموعه | |
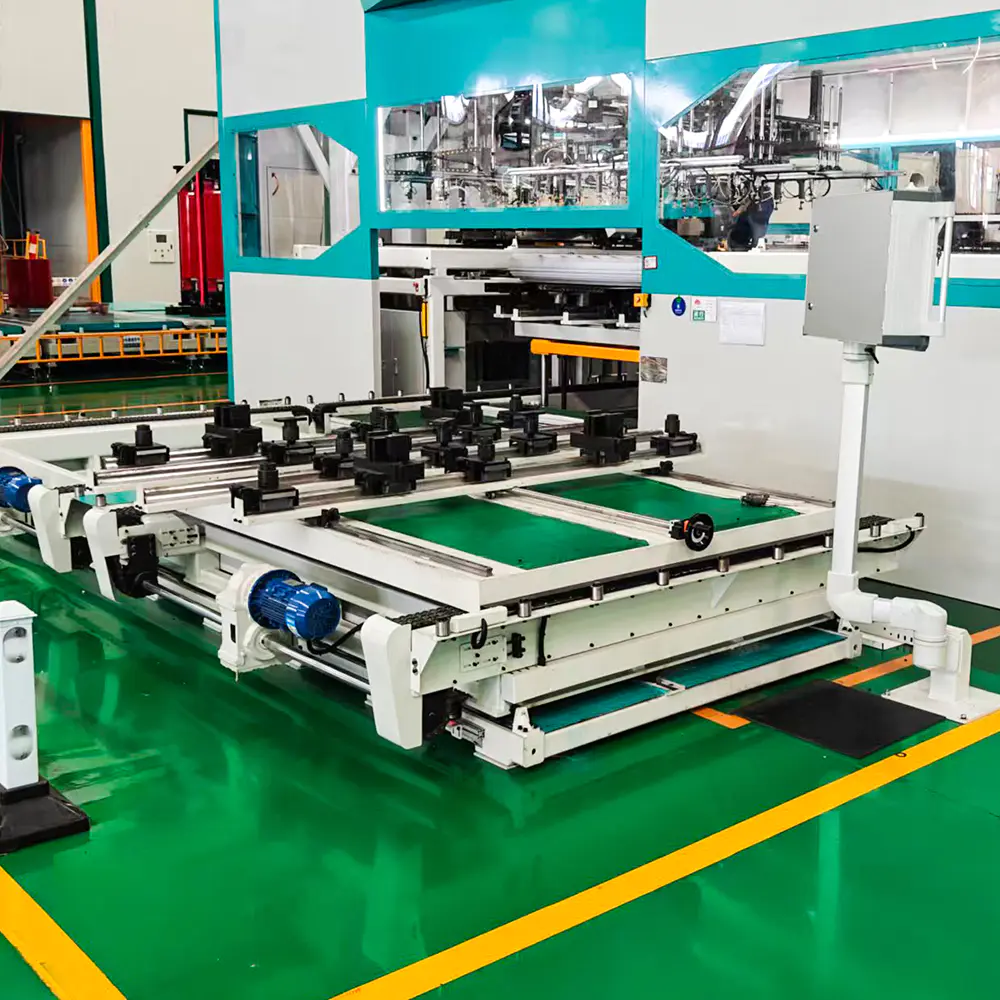
| 5 | مسیر حمل و نقل و موقعیت یابی مواد لمینیت یوکی | 1 مجموعه | |
| 6 | مکانیزم انباشتگی یوغ، اندام مرکزی و لمینیت جانبی | 1 مجموعه | |
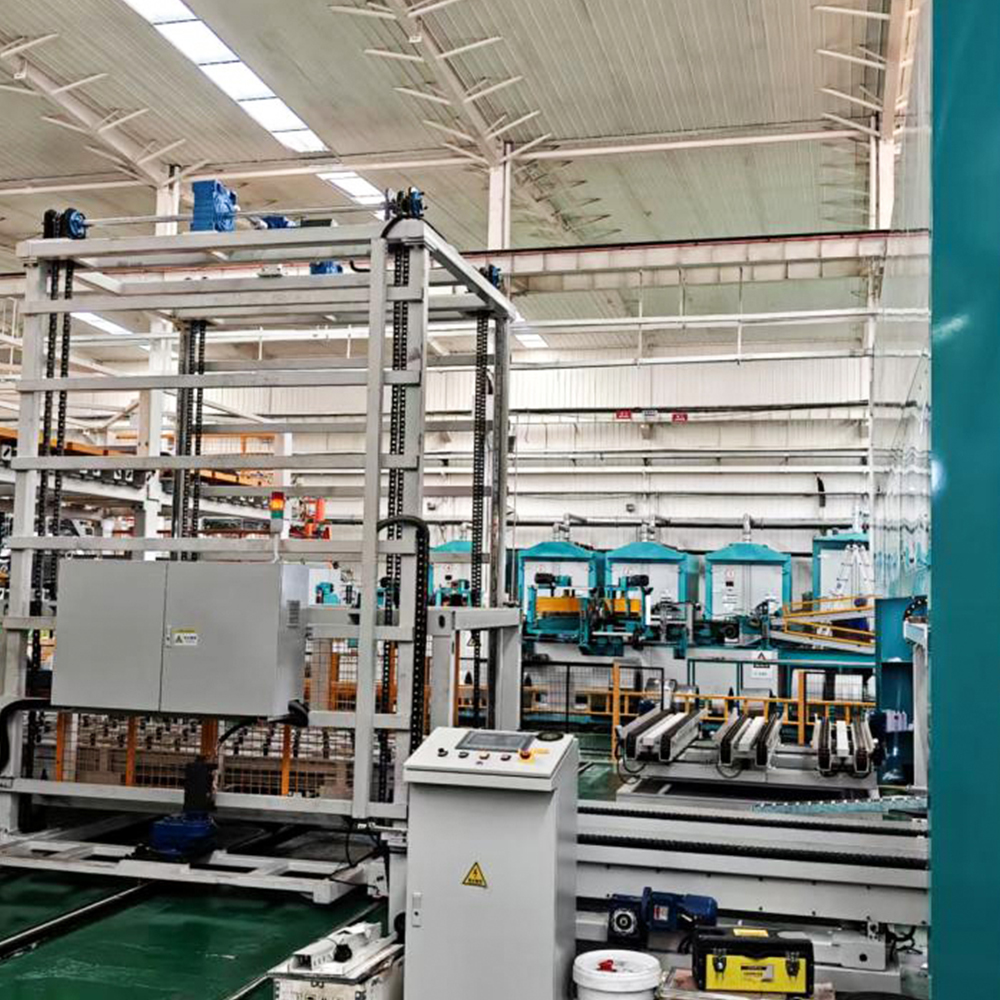
| 7 | آسانسور انباشته محصولات نهایی | 1 مجموعه | |
| 8 | راهآهن راهنمای حمل و نقل و موقعیتیابی لمینیت مرکزی و کناری | 1 مجموعه | |
| 9 | مکانیزم گرفتن لمینیت مرکزی و کناری | 1 مجموعه | |
| 10 | مکانیزم گیره و لیفت لمینیت مرکزی اندام و جانبی | 1 مجموعه | |
| 11 | سبد انتقال ستون اندام مرکزی و لمینیت جانبی | 1 مجموعه | |
| 12 | سبد چرخشی لمینیت مرکزی و کناری با پیش ذخیره سازی | 1 مجموعه | |
| 13 | خط حمل و نقل محصول نهایی و پلت فرم موقعیت یابی بستن محصول نهایی | 1 مجموعه | |
| 14 | گاردهای ایمنی | 1 مجموعه | |
| 15 | کابینت کنترل برق | 1 مجموعه | شامل کنترل کننده سیستم، درایوهای سروو و اینورتر فرکانس |
پارامترهای فنی اصلی
| خیر | پارامتر عملکرد | LXD-260-2 | ||
| 1 | مشخصات لمینیت | عرض | 40-260 میلی متر | |
| ضخامت | 0.18-0.3 میلی متر | |||
| طول اندام پهلو | 450 میلی متر (طول خط مرکزی) - 1700 میلی متر (طول نوک به نوک) | |||
| طول یوغ | 450 میلی متر (طول خط مرکزی) - 1700 میلی متر (طول نوک به نوک) | |||
| اندام مرکزی | 450-1440 میلی متر (طول نوک به نوک) | |||
| حداکثر هسته (L×W×H) | 1700×1700×400 میلی متر | |||
| 2 | دقت لمینت مورد نیاز (ارائه شده توسط خریدار) | S-Value (تعظیم) | خطای یک طرفه در طول کل ≤0.1 میلی متر | |
| موجی بودن | خطای ارتفاع در طول کل ≤2 میلی متر | |||
| بور | ≤0.02 میلی متر | |||
| عرض | ≤±0.1 میلی متر | |||
| طول | ≤±0.2 میلی متر | |||
| اندام مرکزی Angle Deviation (after left/right flip) | ≤0.1 میلی متر | |||
| طول Consistency of Yoke, Side & Center Limb | ≤0.1 میلی متر | |||
| دقت زاویه 45 درجه جانبی، یوغ و اندام مرکزی | ≤±0.025 درجه | |||
| بریدگی V و همپوشانی زاویه 45 درجه (همان یوغ برگردانده شده) | ≤0.1 میلی متر | |||
| 3 | دقت انباشته شدن | جهت طول هم درجه | ≤±0.5 میلی متر (به استثنای خطای دقت ورق ارائه شده) | |
| جهت عرض هم درجه | ≤±0.5 میلی متر (به استثنای خطای دقت ورق ارائه شده) | |||
| خطای ضخامت یکسان (انباشته بر اساس تعداد برگه ها) | ≤1 میلی متر (به استثنای خطای ضخامت ورق ارائه شده) | |||
| توجه: | دقت هسته به طور همزمان تحت تأثیر دقت برش ورق و دقت روی هم قرار می گیرد. تغییر شکل دستی پس از انباشته شدن برای دستیابی به دقت بالاتر مورد نیاز است. اگر خاموشی برای تغییر شکل به دلیل نیاز به دقت بالاتر خریدار، بهره وری تجهیزات را در تولید معمولی کاهش دهد، مسئولیت بر عهده خریدار است و ربطی به تجهیزات تامین کننده ندارد. | |||
| 5 | الزامات تراز مواد ستون | تامین و بارگیری ورق | 1. ورقها توسط خط برش عرضی به ستونها بریده میشوند یا به صورت دستی در ستونها بر اساس ساختار و کمیت ستون ترسیمی اصلی روی هم چیده میشوند (هر شمارش درجه باید دقیق باشد - ورقهای اضافی یا مفقود بر کارایی انباشته شدن تأثیر میگذارد و نیاز به مداخله دستی دارد). 2. هر دو ستون ماشینی و انباشته دستی باید الزامات تراز ستون در این مشخصات را برآورده کنند. 3. اگر تراز ستون خریدار با پارامترهای فنی مطابقت نداشته باشد، یا اگر ستونها حاوی ورقهای اضافی، اشتباه یا مفقود باشند، باعث توقف مکرر تجهیزات شود که کارایی را تحت تأثیر قرار میدهد، خریدار مسئول حل مشکل تامین ستون است. | |
| ارتفاع ستون | ≤400 میلی متر | |||
| ثبات ارتفاع ستون 5-پایه | ≤1 میلی متر | |||
| جهت عرض هم درجه Misalignment | ≤5 میلی متر | |||
| جهت طول هم درجه Misalignment | ≤5 میلی متر | |||
| انحراف خط مرکزی پهنای یکسان در شکاف مواد | ≤5 میلی متر | |||
| انحراف خط مرکزی عرض ستون به صفحه | ≤5 میلی متر | |||
| عدم هم ترازی جهت عرض تک ستونی | ≤5 میلی متر | |||
| ناهماهنگی جهت طول تک ستونی | ≤5 میلی متر | |||
| انحراف سمت اریب 45 درجه تک ستونی | ≤5 میلی متر | |||
| ناهماهنگی نوک اندام مرکزی تک ستونی | ≤5 میلی متر | |||
| موقعیت تک ستونی روی صفحه مواد | طول-direction center position deviation ≤20 mm; End fixed position deviation ≤20 mm | |||
| 6 | زمان چرخه انباشته شدن | تقریبا 6 ثانیه | 1 ضربه (5 ورق/سکته مغزی)؛ تقریبا 10 ضربه در دقیقه؛ ~ 100 برگ در دقیقه (نوع 2 پشته) هسته استاندارد پذیرش: عرض 80-140 میلی متر. حداکثر طول 850 میلی متر (نوک به نوک)؛ ضخامت 280 میلی متر | |
| 7 | تامین هوا | فشار | ≥0.6 مگاپاسکال | |
| کل مصرف هوا (مولد خلاء صرفه جویی در انرژی، مصرف کم، کاهش هزینه های هوای فشرده) | ≤0.6 m³/min | |||
| 8 | نویز تجهیزات | ≤70 دسی بل | ||
| 9 | رنگ تجهیزات | استاندارد کارخانه: رنگ اصلی: خاکستری روشن 7035، آبی آسمانی 5015; قطعات متحرک: سیگنال زرد 1003. رنگ های سفارشی در صورت درخواست موجود است. | ||
| 10 | ولتاژ کاری | نوسان ولتاژ | 10% ± 380 ولت | |
| فرکانس | 2 ± 50 هرتز | |||
| 11 | ظرفیت نصب شده | 90 کیلووات | ||
اجزای اصلی و برندها
| خیر | مورد | نام تجاری |
| 1 | سیستم کنترل و صفحه نمایش لمسی | زیمنس |
| 2 | سیستم درایو سروو | زیمنس / Inovance / Hechuan / Weichuang |
| 3 | اینورتر فرکانس | نوآوری یا معادل آن |
| 4 | قطعات الکتریکی | کلیدهای ولتاژ پایین اشنایدر؛ رله پاناسونیک یا معادل آن |
| 5 | دکمه های فشاری | ایتون (Moeller) یا معادل آن |
| 6 | شیر برقی | SMC (ژاپن) یا معادل آن |
| 7 | سیلندرها و شیرهای تنظیم کننده | SMC (ژاپن) یا معادل آن |
| 8 | سیستم خلاء و مکنده | SMC (ژاپن) یا معادل آن |
| 9 | ریل های راهنمای خطی | WON (کره) / Yintai / Jiding یا معادل آن |
| 10 | بال اسکرو | NanGongYi (پیچ های زمین) / Jinqiu یا معادل آن |
| 11 | قفسه و چرخ دنده | آتلانتا (آلمان) / APEX یا معادل آن |
| 12 | موتورهای فرکانس متغیر | زیمنس (Bode) / Jiegong / Yinda or equivalent |
مستندات فنی
| خیر | نام سند | مقدار |
| 1 | لیست قطعات تجهیزات | 2 نسخه |
| 2 | گواهی انطباق | 1 کپی |
| 3 | نمودار شماتیک الکتریکی | 2 نسخه چاپی 1 فایل الکترونیکی |
| 4 | نمودار سیم کشی برق | 2 نسخه چاپی 1 فایل الکترونیکی |
| 5 | کتابچه راهنمای قطعات الکتریکی | 1 کپی each |
| 6 | راهنمای عملیات تجهیزات (شامل رویه های عملیاتی، نگهداری و هنجارهای خدمات) | 2 نسخه چاپی 1 فایل الکترونیکی |
| 7 | پلان طبقه نصب | 1 نسخه چاپی 1 فایل الکترونیکی |
| 8 | نقشه پایه تجهیزات | 1 نسخه چاپی 1 فایل الکترونیکی |
نصب، راه اندازی، آموزش، خدمات پس از فروش و گارانتی
| نصب، راه اندازی و آموزش | مهندسان تامین کننده آموزش رایگان در محل در مورد بهره برداری، نگهداری، نگهداری و راهنمایی فرآیند ارائه خواهند داد. | زمان مورد نیاز: نصب و راه اندازی به طور کلی در عرض 2 هفته تکمیل می شود. مدت زمان آموزش با توجه به مهارت اپراتور خریدار و نیازهای خریدار تعیین می شود. |
| خدمات پس از فروش | در صورت بروز مشکلات تجهیزات، تامین کننده پرسنل را برای تعمیر اعزام می کند و عیب یابی اولیه و راهنمایی های تعمیر و نگهداری روزانه را به کارکنان تعمیر و نگهداری مکانیکی و الکتریکی خریدار ارائه می دهد. | |
| زمان پاسخگویی روزانه | در عرض 24 ساعت پاسخ دهید. ورود در محل: همان روز در استان تامین کننده؛ روز بعد برای استان های دیگر | |
| زمان پاسخگویی تعطیلات | در عرض 24 ساعت پاسخ دهید. ورود در محل در روزهای تعطیل در صورتی که خریدار پرسنل کشیک داشته باشد. | |
| توجه: | 1. برای خطاهایی که نیاز به خدمات در محل دارند، ورود معمولاً ظرف 24 ساعت است. وضوح تلفن در صورت امکان ترجیح داده می شود. 2. تامین کننده خدمات مادام العمر را ارائه می دهد. قطعات یدکی، قطعات و پشتیبانی فنی تخفیف خورده پس از دوره گارانتی ادامه دارد. 3. اگر خریدار پس از پذیرش تجهیزات، پرداخت را پیشفرض نکند، تامینکننده هیچ تعهدی به ضمانت نمیدهد. | |
| دوره گارانتی | 12 ماه از تاریخ پذیرش نهایی. در طول دوره گارانتی، اگر نقصی به دلیل مشکلات کیفیت تجهیزات یا عملکرد صحیح طبق رویه های تامین کننده ایجاد شود، تامین کننده قطعات و تعمیرات رایگان را بدون هزینه برای خریدار ارائه می دهد. اگر ایرادی به دلیل عدم پیروی خریدار از رویههای عملیاتی یا بارگذاری بیش از حد ایجاد شود، تامینکننده فوراً عیب را برطرف میکند و فقط هزینه قطعه را کسر میکند. | |
پیشنهادهای بیشتر
درباره ما
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. یک شرکت پیشرو و رقابتی در صنعت داخلی است که در زمینه تحقیق و توسعه، تولید و تامین محصولات پشتیبان اصلی برق تخصص دارد. سبد محصولات اصلی ما شامل هسته ترانسفورماتور، تجهیزات هوشمند چیدمان هسته ترانسفورماتور، دستگاه برش عرضی هسته، سیستمهای انبارداری هوشمند کارگاه و خطوط تولید لجستیک خودکار است. با بیش از ۴۶ متخصص فنی، این شرکت از دانش فنی قوی و سیستم تولید成熟 برخوردار است. ما چین خط انباشت هسته ترانسفورماتور آفلاین LXD-260-2 تامینکنندگان و خط انباشت هسته ترانسفورماتور آفلاین LXD-260-2 صادرکننده و شرکت، با تمرکز بر صنعت برق، به طور مداوم راهحلهای یکپارچه با کیفیت بالا، دقت بالا و هوشمند را برای مشتریان جهانی فراهم میکنیم.
گواهی افتخار
اخبار
-
-
انتخاب بین ترانسفورماتور غوطه ور در روغن و ترانسفورماتور نوع خشک معمولاً ب...
بیشتر بخوانید -
امروزه تولیدکنندگان ترانسفورماتور با تقاضای فزاینده ای برای طرح های هسته س...
بیشتر بخوانید -
هسته های بزرگ ترانسفورماتور قدرت از هزاران لایه نازک فولادی سیلیکونی ساخته...
بیشتر بخوانید -
فولاد الکتریکی دانه گرا ستون فقرات تولید هسته ترانسفورماتور است و هیچ گرید...
بیشتر بخوانید -
هنگامی که یک سازنده ترانسفورماتور دو پیشنهاد برای یک هسته توزیع غوطهو...
بیشتر بخوانید
بازخورد پیام
خط انباشت هسته ترانسفورماتور آفلاین LXD-260-2 دانش صنعت
LXD-260-2 Offline Transformer Core Stacking Line چگونه کار می کند؟
برای چندین دهه، ساخت هسته ترانسفورماتور یکی از آخرین مرزهایی است که مداخله دستی سرسختانه ادامه دارد. در حالی که صنایع مجاور اتوماسیون رباتیک و جریان های تولید هماهنگ را پذیرفتند، انباشته شدن هسته - فرآیند ظریف مونتاژ هزاران لایه لایه فولادی سیلیکونی در یک مدار مغناطیسی دقیق - همچنان به اپراتورهای ماهر متکی بود که به صورت دستی توالی، جهت دهی و لایه بندی ورق ها را تنظیم می کردند. این رویکرد قدیمی، سایش ورق متغیر، تغییر شکل هندلینگ، شکافهای هوای ناسازگار را معرفی میکند و در نهایت تلفات هسته و نویز صوتی را افزایش میدهد. برای شکستن اساسی این پارادایم، Jiangsu Jingtianxia Electric Technology Co., Ltd. مهندسی کرد خط انباشته هسته ترانسفورماتور آفلاین LXD-260-2 - یک سیستم خودکار از نوع ستونی که دقت، تکرارپذیری و توان عملیاتی را در مونتاژ هسته آفلاین بازتعریف می کند.
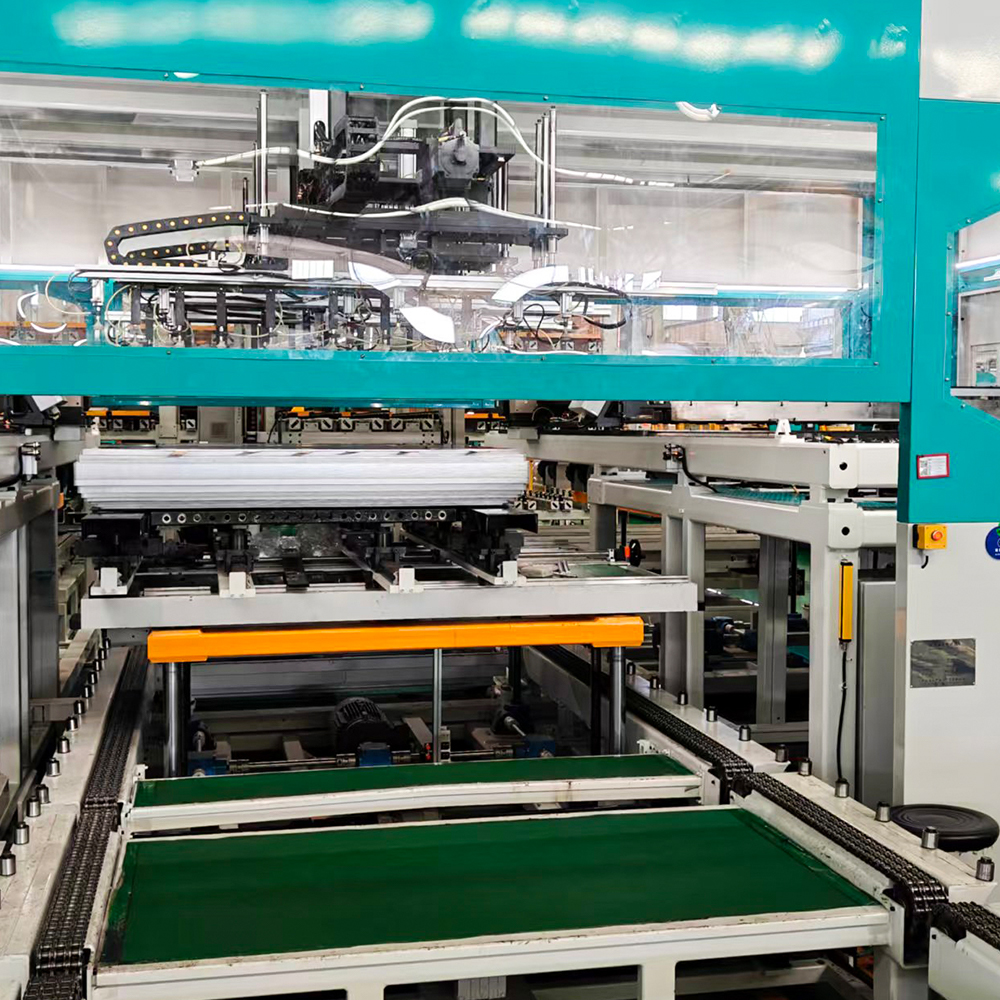
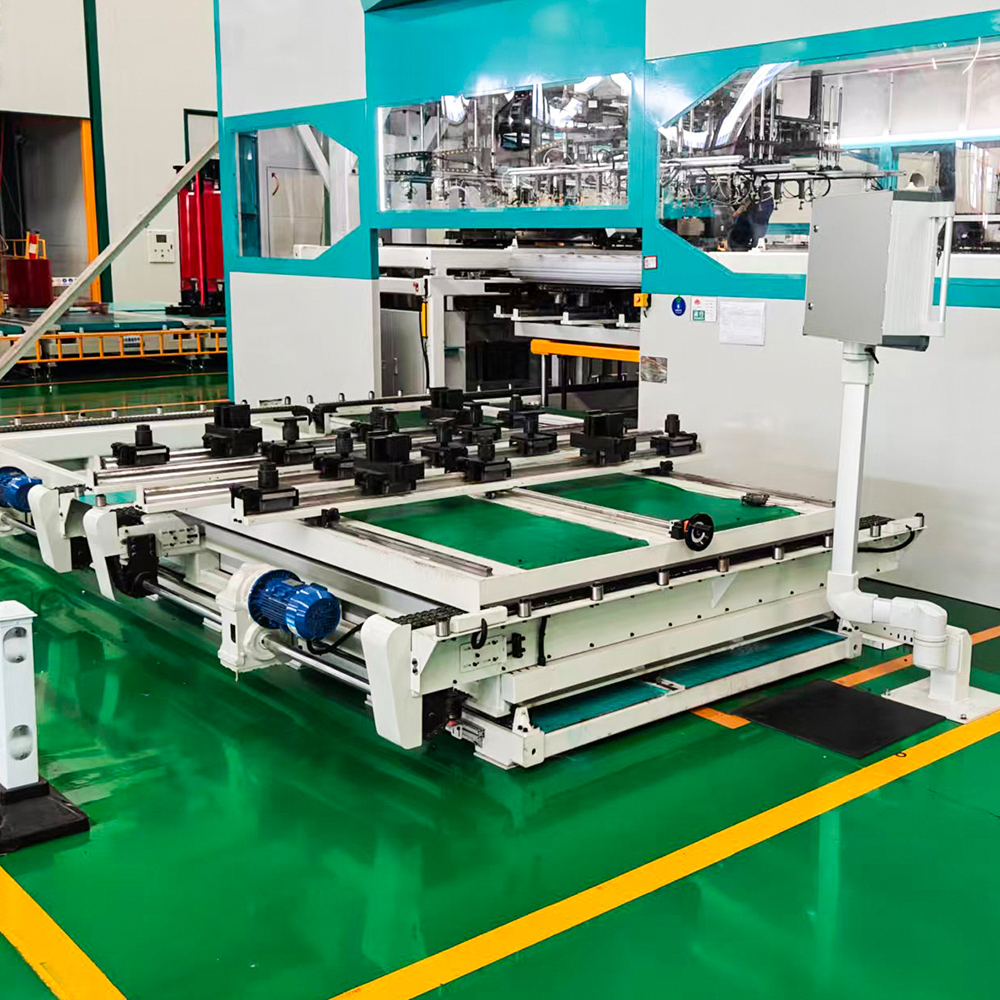
در هسته آن، خط انباشته هسته ترانسفورماتور آفلاین LXD-260-2 به عنوان یک پلت فرم کاملاً خودکار و بدون سطل مواد انباشته کار می کند. ورقهای فولادی سیلیکونی پانچ نشده را مستقیماً از یک خط برش عرضی دریافت میکند، آنها را به ترتیب دقیق برش و لایهکاری در ستونهای عمودی قرار میدهد و این ستونها را به مکانیزم انباشتگی اختصاصی منتقل میکند. یک مجموعه متحرک با فنجان مکش خلاء، سپس هر لمینیت را انتخاب میکند، آن را روی یک مسیر دقیق قرار میدهد، و در نهایت آنها را مطابق با الزامات لایه به لایه نقشه اصلی روی هم قرار میدهد - همه اینها بدون دست زدن انسان به ورقهای جداگانه. این گردش کار سه حالت شکست اولیه انباشته شدن دستی را حذف میکند: سایش سطح، ناهماهنگی، و فشار ناسازگار انباشتگی.
قبل از فرو رفتن در زیر سیستم های فنی، شایان ذکر است که Jiangsu Jingtianxia Electric Technology Co., Ltd. بیش از 46 متخصص فنی داخلی و یک سیستم تولید بالغ را به این حوزه می آورد. مجموعه این شرکت - هسته های ترانسفورماتور پوشاننده، تجهیزات انباشته هوشمند، ماشین های برش عرضی، و لجستیک خودکار - اکوسیستمی را فراهم می کند که در آن خط انباشته هسته ترانسفورماتور آفلاین LXD-260-2 رشد می کند. این یک ماشین مستقل نیست، بلکه یک گره در یک زیرساخت کارگاهی کاملا دیجیتالی است که امکان ردیابی در زمان واقعی و کنترل فرآیند تطبیقی را فراهم می کند.
1. ماژول تغذیه و توالی مواد نوع ستون
تعریف و موقعیت: این ماژول به عنوان نقطه ورود عمل می کند خط انباشته هسته ترانسفورماتور آفلاین LXD-260-2 . بر خلاف سیستمهای معمولی که به سطلهای مواد یا کاستهایی با پشتههای از پیش مرتبشده متکی هستند، این تجهیزات از مکانیزمی از نوع ستونی استفاده میکنند که مستقیماً با خروجی یک خط برشی عرضی ارتباط برقرار میکند. ورق های بدون پانچ به طور خودکار به ستون های عمودی منتقل می شوند و ترتیب دقیق برش را حفظ می کنند - یک نیاز حیاتی برای طرح های پله ای.
ویژگی های عملکردی اصلی: فیدر ستون دارای آسانسورهای سروو رانده است که ارتفاع ورق را ثابت نگه می دارد و کاهش ارتفاع ستون را با مصرف ورق ها جبران می کند. مکنده های جاروبرقی با نوک های تماس نرم از سوراخ شدن لبه ها و خراش های سطحی جلوگیری می کند. یک مسیر تعیین موقعیت اختصاصی، مجهز به حسگرهای هدایتشونده لبه، تضمین میکند که هر صفحه قبل از انتقال به یک لبه مرجع مربع میشود. این سیستم ضخامت های ورق را از 0.18 میلی متر تا 0.35 میلی متر و عرض تا 260 میلی متر را کنترل می کند (از این رو نام "260") با دقت انباشتگی ± 0.1 میلی متر در هر لایه.
سناریوهای کاربردی معمولی: این ماژول به ویژه در محیطهای تولید با ترکیب بالا و حجم کم که طرحهای هسته اغلب تغییر میکنند، سودمند است. از آنجایی که سیستم دستور العملهای انباشته را مستقیماً از سیستم اجرای تولید (MES) میخواند، میتواند بین هستههای E، هستههای U و حتی هستههای سه فاز نامتقارن بدون تغییر فیزیکی جابهجا شود—تنها پارامترهای نرمافزاری تنظیم میشوند.
مزایای متمایز: در مقایسه با پشتههای تغذیهشده با مجله، رویکرد نوع ستونی نیاز به پیشانباشتگی و انتقال دستی بین برش و انباشته شدن را از بین میبرد، ذخیرهسازی میانی و آسیبهای مربوط به حمل و نقل را کاهش میدهد. همچنین از عملیات مداوم برای شیفت های طولانی پشتیبانی می کند، زیرا خط برشی عرضی می تواند مواد را در زمان واقعی تغذیه کند.
ادغام توانایی شرکت: Jiangsu Jingtianxia Electric Technology Co., Ltd. نرمافزار مانیتورینگ بلادرنگ خود را در این ماژول ادغام کرده است و به اپراتورها اجازه میدهد تا مصرف ورق، نرخهای رد و همترازی فیدر را از طریق داشبورد مرکزی تجسم کنند.
- مشخصات کلیدی: عرض ورق 80-260 میلی متر، ضخامت 0.18-0.35 میلی متر، سرعت انباشتگی تا 120 برگ در دقیقه.
- سنسورهای داخلی: آشکارسازهای لبه فوتوالکتریک دوگانه و مبدل های فشار خلاء برای تشخیص عیب.
- سازگاری مواد: فولاد سیلیکونی دانه گرا (درجات M-4 تا M-6) و آلیاژهای آمورف با نفوذپذیری بالا.
2. ایستگاه تعیین موقعیت و تراز دقیق
تعریف و موقعیت: پس از اینکه ورق ها از ستون برداشت شدند، به یک ایستگاه موقعیت یابی اختصاصی - دومین زیرسیستم حیاتی خط انباشته هسته ترانسفورماتور آفلاین LXD-260-2 . این ایستگاه مسئول تصحیح هر گونه انحراف زاویه ای یا انتقالی جزئی است که در طول انتقال خلاء ایجاد می شود و اطمینان حاصل می کند که هر لایه لایه ای کاملاً با پشته هسته در حال رشد هماهنگ است.
ویژگی های عملکردی اصلی: ایستگاه از یک استراتژی هم ترازی دو مرحله ای استفاده می کند. ابتدا، مجموعه ای از استاپ های مکانیکی با فنر به آرامی ورق را به سمت گوشه مرجع ثابت تکان می دهد. دوم، یک سیستم به کمک دید، کانتور ورق را می گیرد و آن را با مدل اسمی CAD مقایسه می کند. اگر اختلافات بیش از 0.05 میلی متر باشد، سیستم قبل از اینکه ورق به سر انباشته برسد، رد خودکار را آغاز می کند. این بازخورد حلقه بسته برای حفظ الگوی پلهلپ، که مستقیماً بر خواص مغناطیسی هسته و تلفات بدون بار تأثیر میگذارد، حیاتی است.
سناریوهای کاربردی معمولی: این زیرسیستم برای هستههای بزرگ ترانسفورماتور قدرت (≥ 100MVA) ضروری است که حتی ناهماهنگی در سطح میکرون به شکلگیری نقطه اتصال و افزایش ارتعاش تبدیل میشود. این برای ترانسفورماتورهای توزیع به همان اندازه ارزشمند است، جایی که کنترل شکاف ثابت نویز شنیداری را کاهش می دهد تا استانداردهای زیست محیطی سخت شهری را برآورده کند.
مزایای متمایز: در حالی که بسیاری از استکرهای آفلاین رقیب تنها به پیشتراز مکانیکی متکی هستند، LXD-260-2 دارای یک حلقه دید است که به طور فعال تغییرات برشی و انحنای ورق را تصحیح میکند - دو عیب رایجی که با استفاده از دستی نمیتوان آنها را جبران کرد. این یک هسته مربع تر با اتصالات پله ای محکم تر ایجاد می کند که مستقیماً جریان تحریک را کاهش می دهد.
ادغام توانایی شرکت: الگوریتم های بینایی توسط تیم تحقیق و توسعه در داخل توسعه داده شد Jiangsu Jingtianxia Electric Technology Co., Ltd. ، با استفاده از پایگاه داده گسترده خود از عیوب لمینیت جمع آوری شده از تاسیسات میدانی در سراسر آسیا و اروپا.
| پارامتر | ماژول تغذیه ستون | ایستگاه موقعیت یابی | مجموعه سر انباشته |
| دقت موقعیت یابی (میلی متر) | 0.3 ± (انتقال ورق) | 0.05 ± (بینایی متوقف می شود) | 0.08 ± (ساخت پشته) |
| سرعت (ورق در دقیقه) | تا 130 | تا 125 | تا 115 |
| نوع سنسور | وکیوم سنج فوتوالکتریک | توقف های مکانیکی دید CCD | بازخورد نیروی فاصله لیزری |
| میزان رد (%) | ≤ 0.5 | ≤ 0.2 | ≤ 0.3 |
3. مکانیسم انباشته متحرک با اثرگذار انتهایی خلاء
تعریف و موقعیت: این آخرین و قابل مشاهده ترین ماژول است خط انباشته هسته ترانسفورماتور آفلاین LXD-260-2 . این شامل یک کالسکه متحرک به سبک دروازهای است که مجهز به سر مکش خلاء چند ناحیهای است که ورق تراز شده را از ایستگاه موقعیتیابی برمیدارد و آن را روی پشته هسته در حال رشد قرار میدهد، به دنبال دنباله لایهای که توسط ترسیم هسته تعریف شده است (مثلاً الگوهای یوغ و پا متناوب برای هستههای سه فاز).
ویژگی های عملکردی اصلی: سر انباشته دارای مناطق خلاء مستقل است که می تواند به طور انتخابی فعال شود تا هندسه های مختلف لمینیت را کنترل کند - پایه های مرکزی، پایه های بیرونی و یوک ها - بدون تغییر ابزار. یک سنسور فاصله لیزری به طور مداوم ارتفاع پشته فعلی را اندازه گیری می کند و رویکرد محور Z را تنظیم می کند تا یک شکاف ثابت بین مکنده و ورق بالایی حفظ شود و از آسیب ضربه جلوگیری کند. یک سیستم سنجش نیرو یکپارچه تضمین میکند که فشار قرارگیری بین 5 تا 10 نیوتن در هر ورق باقی میماند و از تنشهای باقیمانده که ساختار حوزه مغناطیسی هسته را تخریب میکند، جلوگیری میکند.
سناریوهای کاربردی معمولی: این ماژول برای تولید هسته های ترانسفورماتور انباشته تا 6 متر طول و 3 متر عرض ایده آل است که هم ترانسفورماتورهای غوطه ور در روغن و هم ترانسفورماتورهای نوع خشک را پوشش می دهد. همچنین برای هستههای راکتور که در آن شکافهای هوای متغیر مورد نیاز است، استفاده میشود - این سیستم میتواند به طور خودکار فاصلههای غیر مغناطیسی را بین لایههای خاص قرار دهد.
مزایای متمایز: بر خلاف استکرهای مبتنی بر بازوهای رباتیک که اغلب با ورقهای یوک سنگین دست و پنجه نرم میکنند، LXD-260-2 از دروازهای سفت و سخت با موتورهای خطی دوگانه استفاده میکند که سفتی بالاتر و شتاب سریعتری را ارائه میدهد. این به زمانهای چرخه کوتاهتر برای ورقهای بزرگ (≈ 4 ثانیه در هر لایه) ترجمه میشود، در حالی که قابلیت تکرار قرارگیری زیر میلیمتری حفظ میشود. علاوه بر این، ماهیت آفلاین سیستم به هد انباشته اجازه می دهد تا به طور ناهمزمان از خط برش کار کند، سرعت تولید را جدا کرده و مدیریت بافر را ممکن می کند.
ادغام توانایی شرکت: Jiangsu Jingtianxia Electric Technology Co., Ltd. این ماژول را با ویژگیهای تعمیر و نگهداری پیشبینی میکند - سیستم اطلاعات جریان موتور، فشار خلاء و نیروی قرارگیری را ثبت میکند، که برای پیشبینی ساییدگی مکشها و یاتاقانهای ریل راهنما تجزیه و تحلیل میشوند و زمان خرابی برنامهریزی نشده را به حداقل میرسانند.
- توالی انباشته شدن گام به گام: دانلود دستور غذا ← تغذیه ستون ‑ پیکاپ تک ورق ← موقعیت لبه ← بررسی دید ← انتقال خلاء ← فرود نرم محور Z ← تایید فشار → لایه بعدی.
- کنترل لایه تطبیقی: سیستم به طور خودکار تغییرات ضخامت ورق را با محاسبه مجدد ارتفاع پشته بعد از هر 50 لایه تنظیم می کند.
- سیگنالینگ پایان پشته: هنگامی که هسته به تعداد لایه های مورد نظر رسید، سیستم یک نوار نقاله را راه اندازی می کند تا پشته تمام شده را به ایستگاه باندینگ منتقل کند.
4. کنترل یکپارچه و سیستم مدیریت داده
در حالی که سه ماژول مکانیکی انباشتگی فیزیکی را اجرا میکنند، هوش از خط انباشته هسته ترانسفورماتور آفلاین LXD-260-2 در PLC مبتنی بر زیمنس و نرم افزار HMI اختصاصی آن قرار دارد. این لایه کنترلی ذخیرهسازی دستور غذا را مدیریت میکند (حداکثر 1000 طرح هسته)، منشأ هر ورق را از خط برش ردیابی میکند و یک گزارش تولید دقیق برای قابلیت ردیابی با کیفیت ایجاد میکند. همچنین با سیستم ERP مشتری برای برنامه ریزی تولید و مدیریت موجودی ارتباط برقرار می کند.
این ادغام دیجیتال یک تمایز کلیدی است: سیستم میتواند به طور خودکار لایهها را در صورت رد شدن یک صفحه معیوب تغییر دهد و اطمینان حاصل کند که هسته نهایی همیشه با تعداد لایهبرداری و الگوی پلهلپ مورد نیاز مطابقت دارد. تشخیص از راه دور از طریق یک دروازه ایمن فعال می شود و این امکان را به شما می دهد Jiangsu Jingtianxia Electric Technology Co., Ltd. از مهندسین برای کمک به عیب یابی بدون بازدید از محل پشتیبانی کنید - ویژگی که مشتریان خارجی بسیار ارزشمند هستند.
-
موبایل
86-18351152766
-
ایمیل
479279940@qq.com
-
آدرس
پارک شماره 3، روستای جیانگ کون، شهر لیانگسو، منطقه جیانگیان، شهر تایژو، استان جیانگ سو، چین


کپیرایت © Jiangsu Jingtianxia Electric Technology Co., Ltd. کلیه حقوق محفوظ است. خط انباشت هسته ترانسفورماتور آفلاین LXD-260-2 تامینکننده